Патент на изобретение №2399453
|
||||||||||||||||||||||||||
(54) УСТРОЙСТВО ДЛЯ НАВИВКИ ИЗ ПРОВОЛОКИ ДИАМЕТРОМ d=0,05-0,2 мм СПИРАЛЕЙ С НАРУЖНЫМ ДИАМЕТРОМ, РАВНЫМ 10d, И РЕГУЛИРУЕМЫМ ШАГОМ
(57) Реферат:
Изобретение относится к области изготовления спиралей и пружин, в частности к изготовлению спиралей для прессования из них различных деталей из металлорезины (МР). Устройство содержит консольную оправку, механизм натяжения проволоки и прижимной ролик. Консольная оправка выполнена с вогнутой радиусной поверхностью на рабочей части. Прижимной ролик установлен в контакте с консольной оправкой. Между осью прижимного ролика и осью консольной оправки образован угол наклона. Угол регулируют вращением прижимного ролика относительно консольной оправки в двух взаимно перпендикулярных плоскостях. В результате обеспечивается расширение функциональных возможностей устройства. 1 ил.
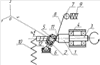
Изобретение относится к области изготовления спиралей и пружин, в частности к изготовлению спиралей для прессования из них различных деталей из металлорезины (МР). Материал МР получается холодным прессованием отрезков проволочных спиралей. При изготовлении материала МР применяются проволоки различных металлов и сплавов диаметром от 0,05 до 0,2 мм, при этом наружный диаметр навиваемой спирали примерно должен быть равен 10d, где d – диаметр проволоки. Известные устройства для навивки миниатюрных проволочных спиралей обеспечивают получение указанных спиралей лишь с плотно прижатыми друг к другу витками, поэтому для обеспечения хорошего сцепления между витками с целью получения качественных деталей из МР отрезки проволочных спиралей вручную растягивают до получения шага спирали, примерно равного ее наружному диаметру. Это усложняет технологию получения деталей из материала МР и увеличивает трудозатраты на их изготовление, а также препятствует внедрению процесса автоматизации. Для того чтобы устранить указанные недостатки, необходимо при навивке проволочных спиралей иметь устройство, обеспечивающее получение у навиваемой спирали шага, равного ее наружному диаметру. Известно приспособление для навивки пружин на токарно-винторезном станке (по авт.св. Недостатками данного устройства является невозможность навивать спирали диаметром менее 2 мм, сложность конструкции. Известно также устройство для навивки миниатюрных проволочных спиралей (авт.св. Недостатками данного устройства являются: – невозможность получения спирали с заданным шагом (спираль получается лишь с плотно прижатыми друг к другу витками); – невозможность навивать спирали диаметром менее 1 мм из проволоки менее 0,1 мм; – сложная конструкция устройства для навивки спиралей из-за наличия упора-сбрасывателя. Наиболее близким к предлагаемому изобретению по своей технической сути является устройство, представленное в патенте Задачей изобретения является расширение функциональных возможностей устройства. Технический результат, достигаемый при использовании настоящего устройства, заключается в обеспечении возможности навивать спирали как с плотно прижатыми витками, так и спирали с шагом, равным их наружному диаметру, при различных величинах диаметра проволоки, применяемой при изготовлении деталей из материала МР. Указанный технический результат достигается тем, что устройство для навивки из проволоки диаметром d=0,05-0,2 мм спиралей с наружным диаметром, равным 10d, и регулируемым шагом, характеризуется тем, что оно содержит консольную оправку с вогнутой радиусной поверхностью на рабочей части, механизм натяжения проволоки и прижимной ролик, установленный в контакте с консольной оправкой и с возможностью регулирования угла наклона между его осью и осью консольной оправки путем вращения прижимного ролика относительно консольной оправки в двух взаимно перпендикулярных плоскостях (в плоскостях XOY и XOZ на чертеже). Оправка, на которую навивается спираль, и прижимной ролик, при расположении его оси под некоторым углом При параллельном расположении осей оправки и прижимного ролика (при угле На чертеже показано устройство для навивки проволочных спиралей с регулируемым шагом. Устройство содержит консольную оправку 1 и контактирующий с ней прижимной ролик 2. Хвостовик 3 оправки установлен на опоре качения 4. Прижимной ролик 2, ось которого находится в вилке 5, установлен на шаровой опоре 6. Шаровая опора 6 или два винтовых механизма, ее заменяющих, обеспечивает вращение оси прижимного ролика в плоскостях XOY и XOZ (чертеж), что дает возможность изменять угол Устройство для навивки спиралей с регулируемым шагом содержит механизм подачи 7 проволоки 8 и механизм натяжения 9 проволоки. Хвостовик 3 соединен с приводом вращения (на чертеже не показан). Для обеспечения возможности сдвигать с оправки 1 готовые витки спирали 10, на оправке выполнена вогнутая поверхность 11 радиусом R Устройство работает следующим образом. Вручную навивают на оправку 13÷4 витка проволоки, после чего размещают около навитых витков прижимной ролик 2 и устанавливают требуемый угол Пример. Из мягкой (закаленной) проволоки бериллиевой бронзы БрБ2 диаметром 0,1 мм ГОСТ 15834-77 были навиты спирали с наружным диаметром 1 мм с плотно прижатыми друг к другу витками при параллельном расположении осей оправки 1 и прижимного ролика 2. С углом
Формула изобретения
Устройство для навивки из проволоки диаметром d=0,05-0,2 мм спиралей с наружным диаметром, равным 10d, и регулируемым шагом, характеризующееся тем, что оно содержит консольную оправку с вогнутой радиусной поверхностью на рабочей части, механизм натяжения проволоки и прижимной ролик, установленный в контакте с консольной оправкой и с возможностью регулирования угла наклона между его осью и осью консольной оправки путем вращения прижимного ролика относительно консольной оправки в двух взаимно перпендикулярных плоскостях.
РИСУНКИ
|
||||||||||||||||||||||||||

 414033, МПК B21F 3/04, опубл. в БИ
 (чертеж) к оси оправки, представляют собой два цилиндра с перекрещивающимися осями. Теоретически контакт между цилиндрами с перекрещивающимися осями происходит в одной точке, которая практически переходит в пятно контакта, величина которого зависит от усилия прижима одного цилиндра к другому и от механических свойств контактирующих цилиндров. Принимая во внимание незначительное усилие прижима ролика к оправке, а также тот факт, что оправка и ролик выполнены из закаленной стали, будем считать, что контакт между оправкой и прижимным роликом при расположении осей оправки и ролика под некоторым углом 0°<
 1,5d, где d – диаметр навиваемой проволоки.