Патент на изобретение №2397441
|
||||||||||||||||||||||||||
(54) УСТРОЙСТВО ИЗМЕРЕНИЯ РАЗМЕРА ДЕТАЛИ
(57) Реферат:
Изобретение относится к измерительной технике и может быть использовано для измерения в широком диапазоне наружных и внутренних размеров деталей и узлов, где требуется высокая точность измерений. Устройство измерения размера детали содержит пневматический измеритель допуска линейного размера детали с информационным выходом и байпас измерителя с расположенным в нем дросселем, подключенные входами питания к линии давления, выходами – к дросселю сброса в атмосферу и измерительному соплу. При этом измеритель допуска линейного размера детали выполнен в виде струйного преобразователя аналогового сигнала измерения в частотный сигнал импульсов давления, изменяющийся в зависимости от размера контролируемой детали, регистрируемый датчиком давления с частотным выходом. Технический результат – повышение точности измерения. 2 ил.
Устройство измерения линейного размера детали относится к области технологии изготовления деталей различной формы в машиностроительной промышленности. Изобретение относится к измерительной технике и может быть использовано для измерения в широком диапазоне наружных и внутренних размеров деталей и узлов, где требуется высокая точность измерений. Известны устройства измерения допуска линейного размера детали, содержащие в конструкции ротаметр. [1] Измерительные приборы в машиностроении. Под ред. Г.Д.Бурду – на и Б.А.Тайца. Машиностроение. М. 1964, с.242, а также оснастка – пробки пневматические для отверстий диаметром от 3 до 160 мм. (ГОСТ 14864-78) и Скобы с отсчетным устройством. (ГОСТ 11098-75). Недостатками таких устройств являются зависимость от пневматической сети, большие габариты, сложность в настройке, невысокая точность измерения и визуальный отсчет показаний измерения, в который может входить ошибка наблюдения, а при применении пневматических пробок и скоб требуется большая номенклатура. Известны устройства измерения линейного размера детали с индикацией измерения на электронном табло, например прибор активного контроля для внутришлифовальных станков БВ-4307 фирмы ОАО «НИИизмерения» или аналог – прибор «Унивар» фирмы «Марпосс» (Италия), имеющий сложное преобразование механической величины в электронную с выводом на экран, ограниченный диапазон измерения от 10 до 200 мм и ценой деления шкалы 1 и 10 мкм [www.micron.ru].
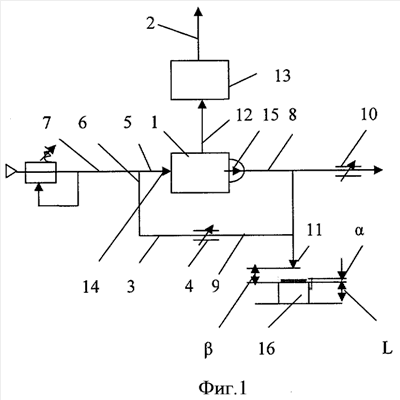
Устройство измерения размера детали содержит пневматический индикатор допуска линейного размера детали с информационным выходом и байпас индикатора с расположенным в нем дросселем, подключенные входами питания к линии давления, пневмовыходами к дросселю сброса в атмосферу и измерительному соплу. Устройство имеет следующие недостатки: – крупные габариты до 0,5 м и массу до 5 кг; – необходимость выдерживания вертикальной оси трубки ротаметра в угловых пределах для сохранения заданной точности измерения; – точность измерения не лучше 0,5 – неразрывная зависимость качества изготовления стеклянной ротаметрической трубки и точности измерения допуска линейного размера; – строгое соблюдение размера конусности трубки ротаметра, например 1:1000, полученной в результате многолетней отработки технологии литья стекла при ее изготовлении; – ограниченный минимальный диапазон измерения до 10 мкм; – ограниченный набор изменения диапазонов измерения 10 – возможность искажения результатов измерения при наличии на поплавке ротаметра посторонних предметов при достаточной малой массе поплавка равной 0,06 г; – необходимость поддержания прибора в стерильном состоянии, которая осложняется крупными габаритами; – необходимость использования в работе большого давления пневмосети, более 2 кг/см2. Для устранения перечисленных недостатков предлагается устройство измерения размера детали, содержащее пневматический индикатор допуска линейного размера детали с информационным выходом и байпас индикатора с расположенным в нем дросселем, подключенные входами питания к линии давления, выходами – к дросселю сброса в атмосферу и измерительному соплу, в котором индикатор допуска линейного размера детали выполнен в виде преобразователя аналогового сигнала измерения в частотный сигнал импульсов давления, регистрируемый датчиком давления с частотным выходом. Предложенное устройство имеет следующие преимущества. Расширенный диапазон измерения допуска размера до 500 мкм, точность измерения может достигать 0,1 мкм, малые габариты индикатора (100×50×50 мм) и масса (до 0,5 кг), возможна автономность по питанию от запасного баллона сжатого воздуха, положение индикатора не зависит от положения в пространстве, энергосберегающие режимы измерения при низком давлении питания до 10 кПа. Для увеличения линейности выходной частотной характеристики устройства и расширения диапазона измерения размера детали коэффициенты расхода дросселя байпаса и преобразователя аналогового сигнала в частотный имеют близкие значения (отличие до 20%). Предложенное устройство представлено на фиг.1, на которой обозначено 1 – пневматический индикатор допуска линейного размера детали, он же преобразователь аналогового сигнала давления в частотный, он же струйный генератор, 2 – информационный выход в виде частотного сигнала, 3 – байпас индикатора, 4 – дроссель байпаса, 5 – канал питания индикатора, 6 – вход в байпас, 7 – линия стабилизированного давления питания устройства, 8 – выход индикатора, 9 – выход байпаса, 10 – дроссель сброса в атмосферу, 11 – измерительное сопло, 12 – частотный выход индикатора, 13 – датчик давления с информационным частотным выходом, 14 – вход питания струйного генератора, 15 – выход (слив) струйного генератора (индикатора, преобразователя), 16 – контролируемая деталь с размером L и его допуском На фиг.2 изображена типовая характеристика устройства, на которой показана зависимость частоты выходного сигнала f (Гц) от изменения размера детали в пределах допуска Принцип действия устройства основан на изменении расхода воздуха, проходящего через измерительный зазор Струйный генератор обладает свойством пропорционального увеличения частоты с увеличением расхода воздуха, что позволяет, увеличивая давление или расход воздуха в линии питания струйного генератора, увеличить частоту и, следовательно, количество импульсов N на 1 деление измеряемого размера, например, N/мм или N/мкм. Увеличенное значение частоты соответствует более меньшим линейным значениям размера контролируемой детали. Таким образом, увеличивается цена деления сигнала частоты и точность отсчета размера контролируемой детали. В процессе работы частота f выходного сигнала с увеличением измерительного зазора Устройство работает следующим образом. Воздух из пневмосети через линию стабилизированного питания 7 поступает в канал 5 питания струйного генератора (индикатора), попадает через сопло 14 питания в камеру взаимодействия генератора и проходит через камеру слива 15 на выход 8 к измерительному соплу 11 и выходит в атмосферу через измерительный зазор При изменении размера L контролируемой детали 16 изменяется расход воздуха, протекающего через измерительный зазор На рис.2 показано соответствие линейного размера L контролируемой детали 16, который лежит в пределах его допуска
Формула изобретения
Устройство измерения размера детали, содержащее пневматический измеритель допуска линейного размера детали с информационным выходом и байпас измерителя с расположенным в нем дросселем, подключенные входами питания к линии давления, выходами – к дросселю сброса в атмосферу и измерительному соплу, отличающееся тем, что измеритель допуска линейного размера детали выполнен в виде струйного преобразователя аналогового сигнала измерения в частотный сигнал импульсов давления, изменяющийся в зависимости от размера контролируемой детали, регистрируемый датчиком давления с частотным выходом.
РИСУНКИ
|
||||||||||||||||||||||||||

 12, 2005, с.56-62. SU 1755046 А1, 15.08.1992. SU 466379 A1, 24.06.1975. SU 1002834 A2, 10.03.1983. SU 1245880 A1, 23.07.1986. Высоцкий А.В., Курочкин А.П. Пневматические средства измерений линейных размеров в машиностроении. – М., 1979.
 2,5%;
 .
 между измерительным соплом (например, его срезом) и поверхностью контролируемой детали. При измерении контролируемого размера изменяется величина измерительного зазора и расход воздуха через него, а также показания частоты выходного сигнала индикатора. В качестве индикатора используется преобразователь расхода воздуха в частоту сигналов давления, например, струйный генератор, у которого частота колебаний струи в камере взаимодействия генератора прямо пропорциональна расходу воздуха через сопло питания.