Патент на изобретение №2367539
|
||||||||||||||||||||||||||
(54) СПОСОБ ПОЛУЧЕНИЯ СТАЛЬНЫХ ОТЛИВОК
(57) Реферат:
Изобретение относится к области литейного производства. Способ включает изготовление модельных блоков, получение оболочковых неразъемных форм нанесением слоев огнеупорной суспензии на блок, формовку оболочковой формы в огнеупорный наполнитель, ее прокалку, воспламенение модельного блока. Модельные блоки изготавливают прессованием термитной шихты, содержащей железоалюминиевый термит, ферросплавы и связующий материал. Модельный блок воспламеняют газопламенной горелкой для осуществления экзотермической реакции с образованием в оболочковой форме стального литья. 1 з.п. ф-лы, 2 ил.
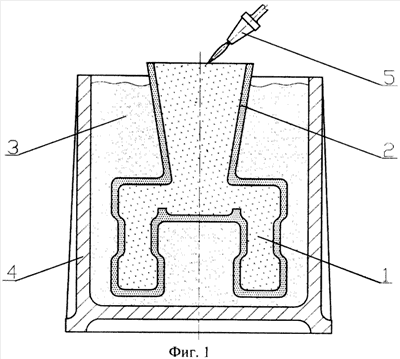
Изобретение относится к способам изготовления отливок с использованием термитной смеси и может быть использовано в машиностроительной отрасли. Наиболее близким по технической сути к достигаемому результату является способ получения отливок в многослойных оболочковых неразъемных разовых формах, изготавливаемых с использованием выплавляемых, растворяемых или выжигаемых моделей однократного использования. В процессе литья по выплавляемым моделям (ЛВМ) выполняют следующие технологические операции: в пресс-формах изготовляют модели деталей и литниково-питающей системы, для чего используют воскообразные легкоплавкие материалы, составы на основе смол и пластмасс, сплавы солей. Модели соединяют в блоки (спаиванием, склеиванием, механическим скреплением) и наносят на них слои суспензии из связующего раствора и пылевидного огнеупорного материала. Слои суспензии для их упрочнения и лучшей взаимной связи обсыпают песком и сушат. Число наносимых слоев различно: от трех-четырех до 20 и более в зависимости от металлоемкости и назначения формы. Из полученной многослойной неразъемной оболочковой формы удаляют выплавлением, растворением или выжиганием модельный состав. В ряде случаев, в целях защиты оболочки от силовых и термических воздействий на последующих операциях блоки с готовой оболочкой до или после удаления моделей заформовываются в сыпучий или содержащий связующее опорный наполнитель. Освобожденные от модельного состава оболочки отдельно или в опорном наполнителе прокаливают для удаления органических остатков модельных и связующих материалов, после чего горячие или охлажденные формы заливают расплавом [Специальные способы литья: Справочник/В.А.Ефимов, Г.А.Анисович, В.Н.Бабич и др.; Под общ. ред. В.А.Ефимова. – M.: Машиностроение, 1991. – С.197-230]. Реализация способа позволяет обеспечить возможность изготовления фасонных отливок из любых литейных сплавов, в т.ч. сложных по конфигурации и тонкостенных, максимально приближенных по форме и размерам к готовой детали, что снижает трудоемкость и стоимость изготовления изделий, сокращается расход металла и инструмента, потребность в производственных площадях, станочном оборудовании и приспособлениях. Недостатками известного способа-прототипа являются: отсутствие возможности использования отходов металлургического производства; длительность технологического процесса получения отливок; большое количество операций, используемых в технологическом цикле. Задачами заявляемого способа являются: использование отходов металлургического производства (окалины, стружки черных металлов) для получения стальных отливок; сокращение длительности технологического процесса получения отливок; сокращение числа операций, используемых в технологическом процессе. Указанные задачи достигаются заявляемым способом получения стальных отливок, включающим изготовление модельного блока, получение оболочковой неразъемной формы нанесением слоев огнеупорной суспензии на модельный блок, формовку оболочковой формы в огнеупорный наполнитель и ее прокалку, при этом модельные блоки изготавливают прессованием термитной шихты, содержащей железоалюминиевый термит, ферросплавы и связующий материал, воспламеняют модельный блок для осуществления экзотермической реакции с образованием в оболочковой форме стального расплава. Кроме того, воспламенение термитной смеси производят в верхней части модельного блока при помощи, например, газопламенной горелки. Известные признаки заявляемого способа: изготовление модельного блока, получение оболочковой неразъемной формы нанесением слоев огнеупорной суспензии на модельный блок, формовка оболочковой формы в огнеупорный наполнитель и ее прокалка. Отличительные признаки: модельные блоки изготавливают прессованием термитной шихты, содержащей железоалюминиевый термит, ферросплавы и связующий материал, воспламеняют модельный блок для осуществления экзотермической реакции с образованием в оболочковой форме стального расплава. Причинно-следственная связь между отличительными признаками и получаемыми техническими результатами достигается посредством использования в качестве компонентов прессуемой термитной шихты отходов металлургического производства, в частности окалины и стружки черных металлов; воспламенение модельного блока для осуществления экзотермической реакции с образованием в оболочковой форме стального расплава позволяет сократить длительность технологического процесса и число операций, устраняя из технологического процесса операции выплавления модельной массы из оболочковой формы и приготовления расплава жидкой стали в печах. Благодаря составу термитной шихты, включающему железоалюминиевый термит и ферросплавы, в процессе экзотермической реакции получают расплав стали заданного химического состава, который при затвердевании формирует тело отливки. Заявляемый способ получения стальных отливок осуществляется с помощью устройства, представленного на фиг.1 и 2, где на фиг.1 показан разрез литейной опоки перед воспламенением модельного блока, а на фиг.2 – разрез литейной опоки после формирования стальной отливки. На фигурах представлен модельный блок 1 с нанесенной оболочковой неразъемной формой 2, установленной в опорном наполнителе 3, который засыпан в литейную опоку 4. К модельному блоку 1 подведена газопламенная горелка 5. Заявляемый способ получения стальных отливок осуществляют следующим образом. Прессованием металлотермической шихты, состоящей из железоалюминиевого термита (22% алюминиевого порошка, 52% окалины, 2% плавикового шпата, 19% молотого шамота, 5% формовочной глины), ферросплавов и воскообразного модельного материала, изготавливают модельный блок 1 с литниково-питающей системой (фиг.1). В качестве ферросплава может быть использован, например, для получения отливки из стали по химическому составу соответствующей Ст45 порошок ферросилиция ФС-45 фракции 0,5 мм, с содержанием кремния 44%, остальных элементов не более: S=0,02%, Р=0,05%, Аl=2%, Mn=0,6%, Cr=0,5%, С=0,2%. На модельный блок наносят слои суспензии из связующего раствора и огнеупорного материала, например графита, формируя оболочковую форму 2. Слои суспензии для их упрочнения и лучшей взаимной связи обсыпают графитом и сушат. Число наносимых слоев различно: от трех-четырех до 20 и более в зависимости от металлоемкости и назначения стальных отливок. В целях защиты оболочковой формы 2 от силовых и термических воздействий на последующих операциях модельный блок 1 с готовой оболочковой формой 2 помещают в опоку 4 и заформовывают в сыпучий или содержащий связующее опорный наполнитель 3. Оболочковую форму 2, установленную в опорный наполнитель 3 опоки 4, прокаливают для удаления органических остатков модельных и связующих материалов, в результате чего образуется пиролитический углерод, который усваивается образующимся в дальнейшем расплавом. После этого в горячей оболочковой форме 2, находящейся в опоке 4, производят воспламенение термитного материала литниково-питающей системы модельного блока, например, газопламенной горелкой 5. Процесс горения протекает быстро, последовательно распространяясь на весь объем термитного материала, и проходит в общем по экзотермической реакции: 2Аl+Fе2О3=2Fe+Аl2O3+Q’p, где Q‘ При этом в оболочковой форме 2 образуется расплав стали, который затем затвердевает, формируя стальную отливку. В процессе прохождения термитной реакции образуется шлак, который всплывает в полном объеме в верхнюю часть оболочковой формы 2. Стальная отливка охлаждается в оболочковой форме 2 и извлекается из нее традиционным способом. Данный способ осуществляется посредством использования традиционной оснастки и доступных материалов, что обеспечивает его промышленную применимость.
Формула изобретения
1. Способ получения стальных отливок, включающий изготовление модельных блоков, получение оболочковых неразъемных форм нанесением слоев огнеупорной суспензии на блок, формовку оболочковой формы в огнеупорный наполнитель и ее прокалку, отличающийся тем, что модельные блоки изготавливают прессованием термитной шихты, содержащей железоаюминиевый термит, ферросплавы и связующий материал, после прокалки воспламеняют модельный блок для осуществления экзотермической реакции с образованием в оболочковой форме стального расплава и последующим его затвердеванием. 2. Способ по п.1, отличающийся тем, что воспламенение термитной смеси производят в верхней части литниково-питающей системы при помощи, например, газопламенной горелки.
РИСУНКИ
|
||||||||||||||||||||||||||

 p – теплота экзотермической реакции, протекающей в оболочковой форме 2, обеспечивающая расплавление всех компонентов модельного блока 1.