Патент на изобретение №2365475
|
||||||||||||||||||||||||||
(54) СПОСОБ ИЗГОТОВЛЕНИЯ МНОГОСЛОЙНЫХ ИЗДЕЛИЙ ЭНЕРГИЕЙ ВЗРЫВА
(57) Реферат:
Изобретение относится к технологии обработки материалов энергией взрывчатых веществ, а именно к изготовлению слоистых изделий, состоящих из металлической основы, имеющей горизонтальную поверхность и выполненную по периметру наклонную поверхность, стальной пластины и размещенного между ними слоя порошкового материала. Способ заключается в том, что наклонную поверхность на заготовке металлической основы получают путем выполнения скосов под углом 7°
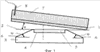
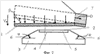
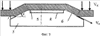
Изобретение относится к технологии обработки материалов энергией взрывчатых веществ и может быть использовано для изготовления слоистых композиционных материалов в виде плоских круглых и цилиндрических заготовок, со слоями из различных металлов и порошковых материалов. Известен способ плакирования металлической поверхности путем приварки к ней взрывом плакирующего листа, устанавливаемого под углом к плакируемой поверхности, и инициирования заряда взрывчатого вещества из наиболее удаленной от плакируемой поверхности точки (см. патент Англии Этот способ не обеспечивает возможности плакирования наклонных поверхностей. Известен способ прессования порошковых материалов взрывом по схеме (см. Обработка металлов взрывом / А.В.Крупин, В.Я.Соловьев, Г.С.Попов и др. – М.: Металлургия, 1991. – 496 с., стр.313-317), в которой прессование осуществляется метаемой пластиной за счет плоского соударения последней с порошком, расположенным в песчаном или металлическом контейнере. Этот способ не обеспечивает полную сохранность материала контейнера и спрессованного в нем порошка, так как не обеспечивает сварку метаемой заготовки с металлическим контейнером. Способ не позволяет получить многослойные замкнутые изделия из порошков и металлических заготовок. Изобретение решает следующие задачи: получение многослойного сварного монолитного изделия сложной конфигурации; обеспечение плоского и косого соударения заготовок между собой; одновременную сварку взрывом металлических заготовок и прессование взрывом порошкового материала. Задачи решаются следующим образом. В предлагаемом способе перед установкой метаемой заготовки на неподвижной заготовке, являющейся металлической основой многослойного изделия, по периметру относительно горизонтальной поверхности выполняют скосы под углом 7 Метаемую заготовку устанавливают относительно неподвижной заготовки под углом Сущность изобретения поясняется графическим материалом, где на фиг.1 показано положение неподвижной и метаемой заготовок, прессуемого порошкового материала перед взрывной обработкой, а на фиг.2, 3 – то же в процессе обработки энергией взрыва. Метаемую заготовку 1 (см. фиг.1) устанавливают под углом Метаемая заготовка 1 (см. фиг.3) после инициирования заряда ВВ 7 приобретает скорость V, направленную вертикально вниз, поворачивается на угол Далее, после соударения центральной части метаемой заготовки 1 с горизонтальной поверхностью 2 неподвижной заготовки 3 края метаемой заготовки 1, летящие горизонтально, соударяются с наклонной поверхностью 6 неподвижной заготовки 3 под ранее заданным углом В результате косого соударения под углом Пример конкретного исполнения. Описанное взаимное расположение метаемой и неподвижной заготовок в процессе взрывного нагружения позволяет плакировать сложные поверхности неподвижной заготовки с одновременным прессованием (компактированием) порошкового материала, размещенного в неподвижной заготовке на горизонтальной поверхности в специальном углублении, и сваривать часть поверхности метаемой заготовки с наклонной поверхностью неподвижной заготовки. По описанному способу в КТФ ИГиЛ СО РАН были изготовлены многослойные изделия из порошкового материала и металлических стальных заготовок. На неподвижной стальной заготовке диаметром 170 мм и высотой 30 мм на одной из сторон по периметру протачивали усеченную коническую поверхность с наклоном образующей конуса к горизонтали под углом Предварительно на аналогичной пластине таким же зарядом ВВ экспериментально с помощью скоростной фоторегистрационной установки определялся угол поворота пластины (стального листа) под действием продуктов взрыва. Он равнялся С учетом полученных результатов метаемую заготовку с зарядом ВВ устанавливали с зазором от 5 до 20 мм относительно горизонтальной поверхности усеченного конуса неподвижной заготовки под углом 11°. Заряд ВВ инициировали электродетонатором из точки, наиболее удаленной от неподвижной заготовки. Под действием продуктов взрыва метаемая заготовка поворачивалась на угол 11°, летела вниз и соударялась с неподвижной. На горизонтальной поверхности неподвижной заготовки происходило плоское соударение метаемой заготовки с порошковым материалом и прессование (компактирование) последнего. По конической поверхности происходило косое соударение заготовок под углом 14° и сварка их между собой. В результате было получено многослойное изделие с качественной сваркой металлических заготовок по краям между собой и качественное компактирование порошкового материала. Способ позволяет получать многослойные изделия сложной конфигурации при одновременной обработке взрывом металлических заготовок и порошковых материалов.
Формула изобретения
Способ изготовления энергией взрыва многослойного изделия, состоящего из металлической основы, имеющей горизонтальную поверхность и выполненную по периметру наклонную поверхность, стальной пластины и размещенного между ними слоя порошкового материала, при котором наклонную поверхность на заготовке металлической основы получают путем выполнения скосов под углом 7°
РИСУНКИ
|
||||||||||||||||||||||||||


 1255231, кл. В23Р 3/09, 01.12.71).
 , равным углу поворота
 метаемой заготовки под действием детонирующего заряда ВВ в процессе полета. В результате плоского соударения с метаемой заготовкой порошковый материал прессуется, а в результате последующего косого соударения той же метаемой заготовки с наклонной поверхностью неподвижной заготовки происходит сварка заготовок с получением многослойного изделия сложной конфигурации из порошкового материала и металлических заготовок.
 , обеспечивающего качественную сварку взрывом плоских листовых заготовок из данного материала между собой при их параллельном расположении и использовании аналогичных зарядов ВВ. Выбор величины угла
 о=18 мм. Скорость детонации (Д) составляла 3100 м/с.