Патент на изобретение №2365448
|
||||||||||||||||||||||||||
(54) СПОСОБ ИЗГОТОВЛЕНИЯ СПЕЦИАЛЬНОГО ГНУТОГО ПРОФИЛЯ
(57) Реферат:
Изобретение относится к обработке металлов давлением, в частности к изготовлению холодногнутых сортовых профилей из стальной полосы с полимерным покрытием. Последовательно по проходам осуществляют подгибку элементов полосовой заготовки валками профилегибочного стана с заданными углами и радиусами изгиба. Причем радиусы изгиба во всех проходах одинаковы и равны толщине стальной основы. При этом в I
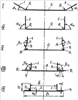
Изобретение относится к обработке металлов давлением и может быть использовано при изготовлении специального холодногнутого профиля для отделки интерьеров жилых помещений и офисов. Такие профили изготавливают методом профилирования из нержавеющей и оцинкованной полосовой стали, а также из тонких полос с полимерным покрытием. Некоторые особенности производства гнутых профилей из оцинкованной стали и полос с полимерным покрытием описаны, например, в книге С.Ф.Березовского «Производство гнутых профилей», М., «Металлургия», 1985, с.105-107, а специальные гнутые профили различных типов приведены в справочнике под ред. И.С.Тришевского «Производство и применение гнутых профилей проката», М., «Металлургия», 1975, с.511-530. Известен способ производства гнутых профилей проката, содержащих стенку, боковые стенки и полки, отогнутые наружу, при котором отгибку полок начинают после достижения угла подгибки боковых стенок, равного 45° Наиболее близким аналогом к заявляемому способу является технология изготовления профиля «борт железнодорожной платформы», приведенная в книге А.П.Чекмарева и В.Б.Калужского «Гнутые профили проката», М., «Металлургия», 1974, с.256-263. Эта технология заключается в последовательной по проходам подгибке элементов полосовой заготовки валками профилегибочного стана с заданными углами и радиусами изгиба и характеризуется перегибом образующихся полок навстречу друг другу при одновременном формировании изогнутой стенки и уменьшении всех радиусов закруглений до заданных величин. Известная технология также непригодна для изготовления сортовых гнутых профилей с полимерным покрытием. Технической задачей настоящего изобретения является повышение качества указанных профилей за счет улучшения их геометрии. Для решения этой задачи в способе изготовления специального гнутого профиля, заключающемся в последовательной по проходам подгибке элементов полосовой заготовки валками профилегибочного стана с заданными углами и радиусами изгиба, при профилировании стальной полосы с полимерным покрытием радиусы изгиба во всех проходах принимают одинаковыми и равными толщине S стальной основы, при этом в I Сущность заявляемого технического решения заключается в оптимизации последовательности операций формообразования профиля, а также углов и радиусов изгиба, в результате чего достигается необходимая геометрия и точность размеров профиля, что повышает качество проката. Заявляемый способ иллюстрируется на чертеже (римские цифры – номера проходов). В I проходе начинается подгибка на угол Готовый профиль имеет размеры (см. чертеж) B, H, в и h. Опытную проверку предлагаемого способа осуществляли на одном из профилегибочных станов легкого типа г.Магнитогорска. С этой целью опробовались различные варианты формовки профиля, отличавшиеся последовательностью операций формообразования, углами и радиусами изгиба. Результаты опытов оценивались по выходу проката повышенного качества, т.е. с геометрией и размерами, полностью соответствующими требованиям технических условий (ТУ). Наилучшие результаты (выход качественных профилей до 99,5%) получены с использованием заявляемого способа. Отклонения от рекомендуемых его параметров ухудшали достигнутый показатель. Например, уменьшение радиусов изгиба до R=(0,7 Для сохранения числа проходов, равного девяти, потребовалось начинать перегиб внутрь полок швеллера именно в V проходе, причем число проходов этого перегиба должно быть равно 4, т.к. в противном случае либо ухудшалась геометрия готовых профилей, либо возрастало общее количество проходов (и расход валков). Предварительно полученная толщина h’=4,2S краевых элементов профиля предотвращала трещинообразование (оно наблюдалось при h’=(3,8 Способ, выбранный в качестве ближайшего аналога, в опытах не проверялся ввиду заведомой его непригодности для профилирования полос с полимерным покрытием. Таким образом, опытная проверка подтвердила приемлемость найденного технического решения для достижения поставленной цели и его преимущество перед известным объектом. Технико-экономические исследования показали, что реализация настоящего изобретения повысит выход качественных профилей данной конфигурации не менее чем на 5%, с соответствующим ростом прибыли от реализации. Пример конкретного выполнения Профилируется полосовая заготовка шириной 124 и толщиной 0,55 мм при S=0,5 мм. Радиусы изгибы во всех проходах R=0,5 мм. Углы подгибки по проходам:
Величина h’ в VIII проходе: h’=4,2S=4,2·0,5=2,1 мм, в IX проходе h=2,2S=2,2·0,5=1,1 мм. Размеры готового профиля: B=77, H=13, в=53 мм.
Формула изобретения
Способ изготовления гнутого профиля, включающий последовательную по проходам подгибку элементов полосовой стальной заготовки с полимерным покрытием валками профилегибочного стана с заданными углами и радиусами изгиба, причем радиусы изгиба во всех проходах принимают одинаковыми и равными толщине S стальной основы, при этом в I
РИСУНКИ
|
||||||||||||||||||||||||||

 IV проходах формуют швеллерный профиль с определенными углами подгибки за проход, а в V проходе начинают перегибать нижнюю часть полок швеллера внутрь с определенными углами изгиба между образующимися вертикальными и наклонными элементами. В предпоследнем проходе образуют соприкасающиеся горизонтальные краевые элементы профиля определенной толщины, а в последнем проходе их отжимают валками до получения необходимой толщины. Повышается качество профилей за счет улучшения их геометрии. 1 ил.
 1669613, кл. В21D 5/06, опубл. в БИ
 , краевых элементов 1 полосовой заготовки с образованием полок и стенки 2 швеллерного сечения. Величина углов
 между образующимися вертикальными и наклонными боковыми элементами сечения в пределах
 55°