Патент на изобретение №2365439
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
(54) СПОСОБ ГОРЯЧЕЙ ПРОКАТКИ НИЗКОЛЕГИРОВАННОЙ СТАЛИ
(57) Реферат:
Изобретение предназначено для формирования заданного узкого интервала механических свойств по всей длине горячекатаной полосы толщиной 7-12 мм в рулоне при горячей прокатке широких горячекатаных полос преимущественно из низколегированной стали с микролегированием карбонитридообразующими элементами класса прочности К52 для последующего изготовления сварных труб. Прокатывают низколегированную сталь преимущественно с содержанием углерода 0,05-0,11%. При этом в межклетевых промежутках чистовой непрерывной группы стана осуществляют управление интенсивностью подачи воды на полосу. Формирование механических свойств обеспечивают управлением температурно-скоростными параметрами прокатки в клетях чистовой группы стана, а также температурным режимом при охлаждении на отводящем рольганге перед смоткой горячей полосы в рулон, при этом скорость охлаждения полосы определяют из выражения V=7,9-0,6*
Предлагаемое изобретение относится к прокатному производству и может быть использовано при производстве широких горячекатаных полос преимущественно из низколегированной стали с микролегированием карбонитридообразующими элементами класса прочности К52 для последующего изготовления сварных труб. Известны способы горячей прокатки полос, включающие горячую прокатку на широкополосном стане в черновой и чистовой группах клетей с охлаждением полос путем подачи охладителя в межклетевых промежутках стана и на отводящем рольганге с последующей смоткой в рулон, которые достаточно подробно описаны в технической литературе (см., например, Технология прокатного производства. В 2-х книгах. Кн. 2. Справочник: Беняковский М.А., Богоявленский К.Н., Виткин А.И. и др. М.: Металлургия, 1991. – С.542-580., Пат. РФ Недостатком известных способов является сложность обеспечения заданного уровня физико-механических свойств в горячекатаных полосах при горячей прокатке с максимальной производительностью на широкополосном стане. Наиболее близким аналогом к заявляемому объекту является способ производства широких горячекатаных полос из высокоуглеродистых низколегированных марок стали, включающий прокатку в черновой и чистовой непрерывной группах клетей с температурой конца прокатки 700-800°С, охлаждение полосы водой на отводящем рольганге с последующей смоткой в рулон при температуре 500-600°С (см. А.С. СССР Недостатком известного способа является сложность обеспечения в готовой горячекатаной полосе из низколегированной стали с микролегированием карбонитридообразующими элементами требуемого узкого интервала механических свойств. Это связано с трудностью формирования заданной микроструктуры в горячекатаном прокате толщиной 7-12 мм из низколегированных марок стали, а также из-за неопределенности температурного режима охлаждения полосы в момент прокатки и перед смоткой ее в рулон в зависимости от конечной толщины полосы. Технической задачей, решаемой заявляемым изобретением, является формирование заданного узкого интервала механических свойств по всей длине горячекатаной полосы толщиной 7-12 мм в рулоне при горячей прокатке за счет управления температурно-скоростными параметрами прокатки в клетях чистовой группы стана, а также температурного режима при охлаждении на отводящем рольганге перед смоткой горячей полосы в рулон. Поставленная задача решается тем, что в известном способе горячей прокатки полос из низколегированной стали, микролегированной карбонитридообразующими элементами, с содержанием углерода 0,07-0,11% и толщиной 7-12 мм, включающем горячую прокатку в черновой и чистовой непрерывной группах клетей стана с охлаждением полосы водой в межклетевых промежутках и на отводящем рольганге с последующей смоткой полосы в рулон, согласно изобретению в межклетевых промежутках чистовой непрерывной группы стана регулируют интенсивность охлаждения поверхности полосы путем изменения скорости ее охлаждения, которую определяют из выражения V=7,9-0,6* где V – скорость охлаждения полосы, град./с,
кроме того, на отводящем рольганге осуществляют дифференцированное охлаждение верхней и нижней поверхности полосы, причем интенсивность охлаждения верхней поверхности полосы регулируют изменением скорости ее охлаждения, которую определяют из выражения
где Vверх – скорость охлаждения верхней поверхности полосы, град./с, Нп – толщина полосы, а охлаждение нижней поверхности полосы производят монотонно равномерно по всей ее длине. Приведенные математические зависимости, связывающие интенсивность подачи воды на поверхность горячекатаной полосы, а следовательно, и скорость ее охлаждения в межклетевых промежутках чистовой непрерывной группы стана с величиной относительного обжатия в чистовых проходах, с одной стороны, и скорость охлаждения полосы на отводящем рольганге стана горячей прокатки с ее конечной толщиной, с другой стороны, – эмпирические и получены при обработке опытных данных при прокатке указанного сортамента на широкополосном стане 2000 горячей прокатки ОАО «Магнитогорский металлургический комбинат». Сущность заявляемого технического решения заключается в обеспечении условий для формирования в горячекатаной полосе в зависимости от ее конечной толщины на стадии горячей прокатки и смотки заданного узкого диапазона механических свойств (прочностных и пластических), позволяющих получать металлопрокат класса прочности не ниже К52 для нужд трубной промышленности. Для осуществления предлагаемого способа предварительно в зависимости от требуемой конечной толщины горячекатаной полосы определяется режим обжатий в чистовых проходах непрерывного стана горячей прокатки. Затем назначается схема душирования поверхности проката водой в межклетевых промежутках чистовой группы стана и на отводящем рольганге для обеспечения заданных механических свойств в горячекатаной полосе. Как известно, низколегированные трубные стали должны хорошо свариваться, то есть не должны образовывать при сварке холодных и горячих трещин и свойства сварного соединения (а также участков, прилегающих к нему) должны быть близкими к свойствам основного металла. Прокат из указанных марок стали, таким образом, должен обладать высокими значениями прочностных характеристик и одновременно повышенной пластичностью, вязкостью, а также сопротивлением хрупкому разрушению при температурах монтажа труб и их эксплуатации. Кроме того, микролегирование в небольших количествах Nb существенно упрочняют сталь в результате образования мелкодисперсных частиц и измельчения зерна феррита. В связи с этим вся технология получения горячекатаных полос из трубной стали должна обеспечивать следующие механические свойства: прочностные (365 МПа < Получение требуемого узкого диапазона механических свойств при обеспечении их равенства по всей длине горячекатаной полосы различной толщины (7-12 мм) достигается окончанием горячей прокатки в аустенитной области при температуре, близкой к температуре аустенитного превращения. Для этого необходимо обеспечивать скорость охлаждения поверхности полосы в межклетевых промежутках чистовой группы стана в зависимости от ее толщины в интервале 4-9°С/с. Скорость охлаждения горячекатаной полосы после окончания горячей прокатки определяет размеры, форму, а также характер зерен феррита. Неуправляемое охлаждение прокатанного металла на отводящем рольганге ведет к образованию по границам зерен феррита мелкодисперсного перлита, что приводит к увеличению пластических характеристик готового проката при высоких прочностных свойствах в широком диапазоне. При скоростях охлаждения поверхности полосы в интервале 2,0-4,5°С/с (в зависимости от толщины проката более толстый прокат остывает медленнее) происходит повышение предела текучести ( Осуществление дифференцированного охлаждения проката на отводящем рольганге и управление охлаждением поверхности полосы, например, задержкой подачи воды на полосу известны (см., например, Патент РФ Таким образом, представленная совокупность признаков заявляемого способа горячей прокатки полос из низколегированной стали позволяет получить в условиях высокопроизводительного широкополосного стана горячей прокатки полосу толщиной 7-12 мм из стали, микролегированной карбонитридообразующими элементами, с содержанием углерода 0,07-0,11% с одинаковыми равномерно распределенными по длине полосы механическими свойствами, находящимися в узком диапазоне. На основании вышеприведенного анализа известных источников информации можно сделать вывод, что для специалиста заявляемый способ горячей прокатки низколегированной стали не следует явным образом из известного уровня техники, а следовательно, соответствует условию патентноспособности «изобретательский уровень». Опытную проверку заявляемого способа осуществляли на широкополосном непрерывном стане 2000 горячей прокатки ОАО «Магнитогорский металлургический комбинат». Для этого при горячей прокатке микролегированной карбонитридообразующими элементами стали с содержанием углерода 0,07-0,11% в полосы толщиной 7-12 мм варьированием режимов охлаждения поверхности полосы в чистовых промежутках стана и на отводящем рольганге перед смоткой в рулон (схемой включения охлаждающих секций) в известных температурных пределах оценивали формируемую микроструктуру и получаемые механические свойства. Пример конкретного исполнения способа На стане 2000 горячей прокатки ОАО «ММК» слябы из стали марки 08ГБЮ, микролегированной карбонитридообразующими элементами, с химическим составом C 0,08-0,10%, Mn 1,1-1,4%, Si 0,17-0,30%, S не более 0,006%, Al 0,02-0,07%, Nb 0,02-0,04% прокатывали в полосу размерами h(толщина)×b(ширина)=8×1050 мм. При этом температура конца прокатки составляла 800-840°С, температура смотки – 570-610°С. Технологические параметры проведения охлаждения полосы в чистовых промежутках в зависимости от величины единичного обжатия за проход представлены в таблице 1.
Варианты технологических параметров, по которым по заявляемому способу осуществлялось охлаждение поверхности полос водой на отводящем рольганге, а также результаты исследований представлены в таблице 2. При этом по способу-прототипу охлаждение водой поверхности полосы производилось по одинаковой схеме без учета толщины. В качестве показателя эффективности принимались механические свойства горячекатаной полосы, в частности соотношение предела текучести к пределу прочности материала Проведение процесса изготовления горячекатаного рулонного проката по заявляемым режимам позволяет сформировать оптимальную микроструктуру с зерном феррита 9-11 баллов, равномерно распределенным по длине полосы, а следовательно, получить в прокате различной толщины требуемые одинаковые механические свойства, находящиеся в узком интервале.
На основании вышеизложенного можно сделать вывод, что заявляемый способ горячей прокатки полос из низколегированной стали работоспособен и устраняет недостатки, имеющие место в прототипе. Заявляемый способ может найти широкое применение для производства горячекатаного подката класса прочности К52, обладающего комплексом прочностных и пластических свойств, обеспечивающих повышенные эксплуатационные характеристики сварных труб, изготавливаемых из этого подката. Следовательно, заявляемый способ соответствует условию патентоспособности «промышленная применимость».
Формула изобретения
Способ горячей прокатки полос из низколегированной стали, микролегированной карбонитридообразующими элементами с содержанием углерода 0,07-0,11%, толщиной 7-12 мм, включающий горячую прокатку в черновой и чистовой непрерывной группах клетей широкополосного стана с охлаждением полосы водой в межклетевых промежутках и на отводящем рольганге с последующей смоткой полосы в рулон, характеризующийся тем, что в межклетевых промежутках чистовой непрерывной группы стана регулируют интенсивность охлаждения поверхности полосы путем изменения скорости ее охлаждения, которую определяют из выражения
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 , где V – скорость охлаждения полосы, град./с,
 2037536, БИ
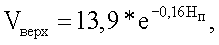
 т<465 МПа; 510 МПа <
 5
 22%) и вязкие (KCU-60 не менее 170 Дж/см2, DWTT-15 не менее 80%) (см. Ниобийсодержащие низколегированные стали. – М.: СП Интернет инжиниринг, 1999, с.60-64).
 -Fe в
 -Fe и, следовательно, в условиях объемно-центрированной решетки железа формируются механические свойства с высокими прочностными и повышенными пластическими и вязкими характеристиками.
