Патент на изобретение №2354477
|
||||||||||||||||||||||||||
(54) СПОСОБ ПРОФИЛИРОВАНИЯ РАВНОПОЛОЧНОГО ШВЕЛЛЕРА С ГОФРАМИ
(57) Реферат:
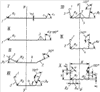
Изобретение относится к прокатному производству, в частности к технологии производства холодногнутых профилей, а именно равнополочного швеллера с гофрами из оцинкованной полосовой заготовки толщиной S до 1,2 мм. Осуществляют подгибку отбортовок в первых трех проходах по режиму, указанному в формуле, с радиусами изгиба, равными двойной толщине полосы. Формовку продольных гофров на полках осуществляют в третьем проходе. А подгибку полки с радиусом изгиба между полками и стенкой, равным толщине полосы, начинают с четвертого прохода. Формовку продольных гофров на стенке осуществляют в трех последних проходах. При этом окончательную подгибку отбортовок внутрь швеллера под определенным углом к его полкам производят в четырех последних проходах с определенными углами подгибки в них. Улучшается геометрия швеллеров. 1 ил.
Изобретение относится к прокатному производству и может быть использовано для изготовления холодногнутых профилей специального назначения. Такие профили (например, равнополочные швеллеры) изготавливают путем последовательной подгибки элементов полосовой заготовки (в том числе с различными защитными покрытиями, из которых наибольшее распространение получила оцинкованная сталь) в валках профилегибочного стана. Технология профилирования равнополочных швеллеров достаточно подробно описана в книге под ред. И.С.Тришевского «Производство гнутых профилей (оборудование и технология)», М., Металлургия, 1982, с.243-246. Для повышения жесткости швеллерных профилей (в особенности, из заготовки малой толщины – до 1,2 Известен способ производства профилей с гофрами жесткости, имеющими закругленные вершины, при котором для повышения качества профилей преимущественно из разнотолщинных заготовок в первых переходах формуют профиль с трапециевидными гофрами, после чего стенку гофра переформовывают свободной гибкой. Однако этот способ неприемлем для формовки швеллерных профилей из заготовки малых толщин (см. а.с. СССР Наиболее близким аналогом к заявляемому способу является способ производства С-образного гнутого профиля (равнополочного швеллера с отбортовками) по пат. РФ Этот способ профилирования заключается в последовательной по проходам подгибке полок швеллера с образованием отбортовок и продольных гофров на полке и стенке профиля и характеризуется тем, что на заготовке из оцинкованной стали толщиной 0,5 Недостатком известной технологии профилирования является недостаточно качественная геометрия профилей, обусловленная выбором величины радиусов изгиба, а также неопределенностью углов подгибки по проходам, что снижает потребительские свойства швеллеров и увеличивает отходы проката в некондицию. Технической задачей настоящего изобретения является улучшение геометрии швеллеров специального назначения из оцинкованной стали. Для решения этой задачи в предлагаемом способе профилирования равнополочного швеллера с гофрами из оцинкованной полосовой заготовки толщиной S до 1,2 мм, включающем подгибку отбортовок в первых трех проходах по режиму 45° Указанные параметры технологии профилирования получены опытным путем и являются эмпирическими. Сущность заявляемого технического решения заключается в оптимизации основных параметров профилирования: радиусов изгиба и частных (в отдельных проходах) углов подгибки, а также в последовательности формообразования гофров на элементах профиля. В результате этого улучшается геометрия гофрированных швеллеров и возрастает выход проката повышенного качества. Схема реализации настоящего способа приведена на чертеже (римские цифры – номера формующих проходов). Подгибку отбортовок 1 на полосовой заготовке толщиной S начинают в I проходе с углом подгибки Формовка гофров 5 на стенке 4 швеллера осуществляется в VIII Готовый швеллер (X проход) имеет ширину В и высоту Н. Опытную проверку заявляемого способа осуществляли на профилегибочном агрегате 1÷4×50÷300 ОАО «Магнитогорский металлургический комбинат». С этой целью при профилировании гофрированных швеллеров из оцинкованных полос толщиной S=0,55 Наилучшие результаты (выход профилей названной категории в пределах 98,5 Так, например, подгибка отбортовок только в двух проходах снизила выход качественных швеллеров до 87%, а подгибка их за четыре прохода не улучшила качество профилей (их геометрию), но привела к росту общего количества формующих проходов с соответствующим увеличением расхода валков. Уменьшение величины радиусов R1 в отдельных случаях приводило к трещинообразованию в местах изгиба между отбортовками и полками, а увеличение R1 не сказалось положительно на уровне качества профилей, но ускорило увеличение формующих радиусов верхних валков, т.е к более ранней их вывалке из стана. Формообразование гофров на полках одновременно с их подгибкой (т.е. в IV При более раннем формообразовании гофров на стенке профилей (в VI Профилирование швеллеров с использованием известной технологии, взятой в качестве ближайшего аналога (см. выше), дало выход качественного проката не более 89%. Таким образом, опытная проверка подтвердила приемлемость найденного технического решения для достижения поставленной цели и его преимущество перед известным объектом. По данным технико-экономических исследований, проведенных в ОАО «ММК», использование предлагаемого способа при производстве гофрированных швеллеров из оцинкованной стали позволит повысить выход качественных профилей не менее чем на 9% с соответствующим ростом прибыли от реализации проката. Пример конкретного выполнения Швеллер с гофрированными полками и стенками и с отбортовками на полках имеет вид, показанный на чертеже. Профиль выполнен из оцинкованной стали с S=1 мм. Размеры швеллера: В=60 мм, Н=27 мм, Подгибку отбортовок начинают с I прохода по режиму: Окончательная подгибка отбортовок с Выход качественных (I кат. по ГОСТ 8278) профилей составляет 98,8%.
Формула изобретения
Способ профилирования равнополочного швеллера с гофрами из оцинкованной полосовой заготовки толщиной S до 1,2 мм, включающий подгибку отбортовок в первых трех проходах по режиму 45°
РИСУНКИ
|
||||||||||||||||||||||||||

 1,5 мм) на их полках и стенке нередко выполняют гофры различной конфигурации и размеров: продольные, поперечные, периодически повторяющиеся и др.
 778862, кл. В21Д 5/06, опубл. 15.11.80).
 70°
 =45° и радиусом изгиба R1=2S, а завершается подгибка отбортовок в III проходе при
 1=25°), на которых в предыдущем (III) проходе были сформированы продольные гофры 3; радиус изгиба между полками 2 и стенкой 4 швеллера R2=S.
 между отбортовками и полками