Патент на изобретение №2323353
|
||||||||||||||||||||||||||
(54) СПОСОБ СОЕДИНЕНИЯ ДЕТАЛЕЙ КРЫШКИ МАСЛЯНОГО ФИЛЬТРА
(57) Реферат:
Изобретение относится к области производства фильтров очистки масел для двигателей внутреннего сгорания, в частности к производству деталей и узлов фильтра, в том числе способов соединения крышки с усилителем масляного фильтра. Предложен способ соединения деталей крышки масляного фильтра, включающий соединение крышки с усилителем, при этом их взаимное соединение осуществляют с помощью обоймой, представляющей собой верхнюю часть корпуса масляного фильтра от упругого уступа до верхней открытой торцевой части корпуса масляного фильтра. Изобретение обеспечивает экономию сырьевых ресурсов, снижение себестоимости процесса соединения при сохранении надежности работы фильтра, снижении материалоемкости, включая элементы рециклинга. 1 ил.
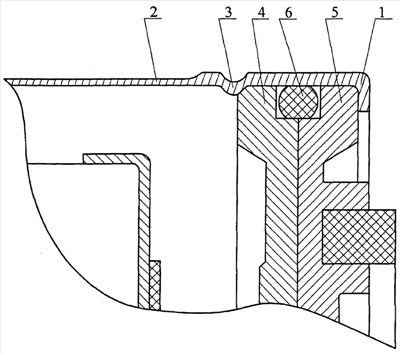
Изобретение относится к области производства фильтров очистки масел для двигателей внутреннего сгорания, в частности к производству деталей и узлов фильтра, в том числе способов соединения крышки с усилителем масляного фильтра. Известен способ производства крышки корпуса фильтра, как целостной детали, изготовленной из алюминия методом литья. Этот способ является достаточно материалоемким, дорогостоящим. Изготовленная крышка из алюминия методом литья по своей себестоимости занимает значительную часть по отношению к себестоимости фильтра в целом. Известен способ соединения крышки с усилителем путем захода отверстий крышки в отверстия усилителя, что обеспечивает надежность их соединения. Причем дополнительно на крышке равномерно выполняются «ребра жесткости», обеспечивающие дополнительный эффект усиления соединения. Недостатком такого способа является его трудоемкость и высокая материалоемкость, сложность технологического воплощения способа. Известен также способ изготовления крышки масляного фильтра путем приваривания крышки к усилителю (см. фильтры ОАО «Автоагрегат», марки «MAGNETIK», г.Ливны, журнал «За рулем», №1, 2000 г., с.83, статья «Фильтруй базар»). В основном, точки контактной сварки крышки с усилителем расположены под уплотнительной резинкой, к тому же их всего шесть. Это жесткое соединение обеспечивает надежность работы фильтра, особенно при проворачивании фильтра во время установки его на двигатель. Недостатком такого способа является его высокая трудоемкость, себестоимость изготовления. Этот способ является наиболее близким по технической сути и достигаемому техническому результату и принят за прототип. В основу изобретения поставлена задача создания такого способа соединения деталей крышки масляного фильтра, который бы обеспечил экономию сырьевых ресурсов, снизил себестоимость процесса соединения при сохранении надежности работы фильтра, снижении материалоемкости, включая элементы рециклинга. Эта задача решается следующим образом. В способе соединения деталей крышки масляного фильтра, включающем соединение крышки с усилителем, согласно изобретению, их взаимное соединение осуществляют обоймой, представляющей собой верхнюю часть корпуса масляного фильтра от упругого уступа до верхней открытой торцевой части корпуса масляного фильтра. Для соединения крышки с усилителем к обойме прикладывают усилие, исключающее их проворачивание относительно соприкасающихся друг с другом поверхностей при приложении усилия кручения. Перед соединением крышки с усилителем в последнем, например методом штамповки, выполняют образование цилиндрической или конусной поверхности высотой от 1,5 до 7,0 мм. Такой способ позволяет осуществить значительную экономию сырьевых ресурсов: металла, энергетических ресурсов, снизить трудоемкость изготовления, обеспечить надежную работоспособность фильтра. Пример осуществления способа. При осуществлении сборки масляного фильтра, выполненного, например, с упругим уступом (3), (см. фиг.1) на него устанавливают усилитель крышки (4). Предварительно, например методом штамповки, выполняют образование цилиндрической или конусной поверхности высотой от 1,5 до 7,0 мм. Цилиндрическая поверхность может быть выполнена с небольшой конусностью от 0,01° до 5°. По периметру усилителя укладывают уплотнительное кольцо (6), затем кладут крышку (5) и запирают фильтр, например закаткой цилиндрической части (1) корпуса (2) масляного фильтра от его упругого уступа до торцевой кромки. Так получается надежное соединение крышки масляного фильтра с усилителем, где в качестве обоймы используется цилиндрическая часть корпуса от его упругого уступа до торцевой кромки. Таким же образом возможно осуществить соединение крышки с усилителем, используя, как отдельный элемент соединения, обойму. Затем производят запирание масляного фильтра, например закаткой, в результате чего происходит надежное соединение крышки масляного фильтра с усилителем. Цилиндрическая часть корпуса фильтра от упругого уступа до верхней торцевой кромки является обоймой для крышки с усилителем, которая обеспечивает их надежное соединение. Способ обеспечивает экономию сырьевых ресурсов, уменьшает трудоемкость процесса соединения. Предлагаемый способ может быть осуществим в промышленных условиях.
Формула изобретения
Способ соединения деталей крышки масляного фильтра, включающий соединение крышки с усилителем, отличающийся тем, что их взаимное соединение осуществляют обоймой, представляющей собой верхнюю часть корпуса масляного фильтра от упругого уступа до верхней открытой торцевой части корпуса масляного фильтра.
РИСУНКИ
|
||||||||||||||||||||||||||