Патент на изобретение №2320628
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
(54) СПОСОБ ПЕРЕРАБОТКИ ИЗОБУТЕНСОДЕРЖАЩЕЙ УГЛЕВОДОРОДНОЙ СМЕСИ И СПИРТА C1 ИЛИ C2
(57) Реферат:
Изобретение относится к способу переработки изобутенсодержащей углеводородной смеси и спирта C1 или С2, включающему совместные химические превращения изобутена и указанного спирта с образованием алкилтретбутилового эфира, димеров, тримеров изобутена и возможно содимеров и тримеров изобутена с н-бутенами в реакционной(ых) зоне(ах) при температуре от 30 до 100°С в присутствии сильнокислотного твердого катализатора и возможно примеси воды при общем молярном отношении спирта и изобутена в подаваемом(ых) в реакционную(ые) зону(ы) потоках от 0,1:1 до 0,9:1; отделение от реакционной смеси ректификацией как минимум потока, содержащего преимущественно непрореагировавшие углеводороды С4, и возможно последующую ректификационную отгонку из остающей(их)ся реакционной(ых) смеси(ей) потока, содержащего алкилтретбутиловый эфир, и потока, содержащего преимущественно димеры изобутена, возможно далее гидрируемого, при котором путем ограничения температуры и/или времени контакта с катализатором и возможно подачи дополнительного количества спирта как минимум в последнюю реакционную зону в выводимой из реакционной зоны смеси, включающей продукты химических превращений, поддерживают количество спирта C1 или C2 в концентрации не менее 0,33% мас., предпочтительно не менее 0,5% мас., но не превышающее его суммарного количества, допускаемого в целевых продуктах и отгоняемого с содержащимися в указанной реакционной смеси углеводородами С4, причем при отгонке реакционных продуктов в зависимости от состава поддерживают давление от 0,025 до 0,15 МПа и температуру в кубе(ах) от 80 до 180°С. Использование данного способа позволяет подавить олиго- и полимеризацию изобутена, за счет чего снижается степень дезактивации катализатора. 13 з.п. ф-лы, 3 табл., 3 ил.
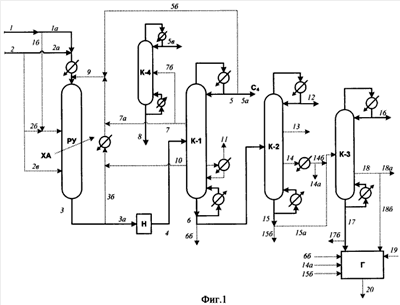
Изобретение относится в основном к области получения высокооктановых компонентов бензина, а также веществ, используемых для органических синтезов, в частности алкилтретбутиловых эфиров для получения из них чистого изобутена и ди- и тримеров изобутена для алкилирования ароматических соединений. В частности, среди получаемых высокооктановых компонентов метилтретбутиловый эфир (МТБЭ) имеет октановое число по исследовательскому методу RON=118, этилтретбутиловый эфир (ЭТБЭ) RON=117, димеры изобутена RON=106, тримеры изобутена RON=96. Известны способы совместного синтеза алкилтретбутиловых эфиров, АТБЭ (в частности, метилтретбутилового эфира, МТБЭ), димеров и тримеров изобутена в присутствии высококислотных катионитов при молярной подаче спирта, меньшей, чем молярная подача изобутена (последний обычно подают в составе смесей, содержащих преимущественно углеводороды С4). В патенте US №5723687 03.03.1998 синтез проводят при температуре от 30 до 100°С и молярном отношении спирта(ов) и изобутена в питании от 0,2:1 до 0,7:1 с нагрузкой до 20 л/л кат.ч. Недостатком способа является отсутствие технического решения, исключающего образование более высокомолекулярных олигомеров, дезактивирующих катализатор (в частности, в конце реакционной зоны), а также отсутствие отделения АТБЭ от димеров и тримеров изобутена и отделения димеров изобутена от тримеров и олигомеров изобутена. В патенте RU №2137807, 20.09.1999 “Способ получения высокооктановых компонентов и смесей” в реакционной(ых) зоне(ах) осуществляют совместно синтез ди- и тримеров треталкенов (в частности, изобутена) и алкилтреталкилового эфира АТАЭ из спирта(ов) и треталкена(ов), содержащихся в углеводородных смесях, в присутствии гетерогенного(ых) кислого(ых) катализатора(ов) (в частности, сульфокатионитов) с последующим разделением реакционной смеси ректификацией. При этом первоначально отгоняют поток непрореагировавших углеводородов, а затем выделяют ректификацией поток, содержащий преимущественно АТАЭ (в примере 1 содержание МТБЭ в потоке 85,9%), и поток, содержащий преимущественно димеры треталкенов, в частности димеры изобутена (в примере 4 в нем 85% димеров изобутена). Предпочтительно (но не обязательно) как минимум часть отгоняемого потока, содержащего АТАЭ и/или спирт, рециркулируют в реакционную(ые) зону(ы). Как вариант, димеры треталкенов (изобутена) и/или их тримеры подвергают каталитическому гидрированию с получением сильно разветвленных алканов. При димеризации изобутена преимущественно образуются 2,4,4-триметилпентен-1 и 2,4,4-триметилпентен-2, а при их гидрировании – 2,4,4-триметилпентан. Недостатком патента является отсутствие технического решения (признака), который гарантировал бы отсутствие образования олигомеров в конечной части реакционной зоны и дезактивации катализатора. В патенте RU №2144018, 10.01.2000, в отличие от RU №2137807, предусмотрено выделение из реакционной смеси ректификацией олигомеров алкенов с требуемым числом углеродных атомов, например 99,3% тримеров пропена (пример 3) или 97,3% тримеров третпентенов (пример 5). В патенте RU 2177933, 30.10.2000 защищена многофункциональная установка для получения высокооктановых продуктов и способ получения высокооктановых продуктов. При этом предусмотрена возможность без изменения оборудования (лишь путем включения или выключения тех или иных запорных устройств) в зависимости от потребности (конъюнктуры) производить АТАЭ, ди- и тримеры треталкенов (в частности, изобутена) либо их смеси. При этом предусмотрена отгонка АТАЭ и образующего его спирта от димеров и/или тримеров изобутена. Опубликован пат. RU 2270828 на «Способ совместного получения метилтретбутилового эфира и димеров изобутена». Согласно ему, осуществляют совместный синтез метилтретбутилового эфира и димеров изобутена путем жидкофазного взаимодействия изобутан-изобутеновой фракции и метанола в присутствии сульфокатионита при 40-100°С с последующим разделением реакционной смеси на МТБЭ, фракцию димеров изобутена и отработанную изобутановую фракцию, причем используют мольное отношение (МО) метанол:изобутен от 0,05:1 до 0,5:1, объемную скорость подачи реагентов не менее 2,0 ч-1 с последующей дистилляцией или ректификацией при пониженном давлении 0,007-0,02 МПа и выделением фракции димеров изобутена, состоящей на 98,5% из изомеров 2,4,4-триметилпентена-1 и 2,4,4-триметилпентена-2 в пропорции не менее 75:25. В аспекте условий синтеза он в основном повторяет условия, описанные в пат. US 5723687 и пат. RU 2137807, причем понижен нижний уровень интервала МО спирт:изобутен до 0,05:1 и дано требование проведения дистилляции или ректификации при пониженном давлении 0,007-0,02 МПа. Недостатками пат. RU 2270828 являются: – отсутствие действенных приемов подавления олиго- и полимеризации изобутена в реакционной зоне и предотвращения дезактивации сульфокатионита. При чрезмерно низком исходном МО метанол:изобутен, особенно при МО=0,05:1, содержание метанола (указано 0,19% мас., 0,32% мас.) в выходящей реакционной смеси (а следовательно, и в конечной части реакционной зоны) мало и недостаточно для подавления олиго- и полимеризации изобутена и дезактивации катализатора. В примере 3 (где исходное МО=0,05:1) проведение баланса по вводимому метанолу и образующемуся МТБЭ приводит к выводу о практическом отсутствии метанола на выходе из реакционной зоны; – требование чрезмерно низкого давления (0,007-0,02 МПа) в зонах ректификации, в том числе в зоне отгонки углеводородов С4, не диктуется необходимостью, усложняет и удорожает процесс, ведет к снижению производительности оборудования и возможности подсоса воздуха с образованием пероксидов. Температуры кипения компонентов (°С): изобутана – минус 11,7°, изобутена – минус 6,9°, МТБЭ – +55,2°, димеров изобутена – 101,4-104,9°, тримеров изобутена – 177-181°, позволяют проводить отгонку углеводородов С4 и МТБЭ без применения вакуума (для отгонки углеводородов С4 необходимо повышенное давление), а отгонку димеров от тримеров – при менее глубоком вакууме. В RU №2270828 длительность пробегов в примерах не указана. Известно, что одной из важнейших функций метанола в процессе является подавление олигомеризации изобутена и уплотнения димеров с образованием олигомеров с большим числом углеродных атомов, способных дезактивировать катализатор. Проведенная нами экспериментальная проверка показала, что в условиях длительного пробега (3 месяца) при исходном МО метанол:изобутен 0,05:1-0,1:1 при концентрации спирта (метанола) в выходящей реакционной смеси менее 0,2% мас. в реакционной зоне имеет место образование олигомеров с числом углеродных атомов Нами найдено техническое решение, исключающее указанные недостатки. Мы заявляем: Способ переработки изобутенсодержащей углеводородной смеси и спирта C1 или С2, включающий совместные химические превращения изобутена и указанного спирта с образованием алкилтретбутилового эфира, димеров, тримеров изобутена и возможно содимеров и сотримеров изобутена с н-бутенами в реакционной(ых) зоне(ах) при температуре от 30 до 100°С в присутствии сильнокислотного твердого катализатора и возможно примеси воды при общем молярном отношении спирта и изобутена в подаваемом(ых) в реакционную(ые) зону(ы) потоках от 0,1:1 до 0,9:1, отделение от реакционной смеси как минимум потока, содержащего преимущественно непрореагировавшие углеводороды С4, и возможно последующую ректификационную отгонку из остающей(их)ся реакционной(ых) смеси(ей) потока, содержащего алкилтретбутиловый эфир, и потока, содержащего преимущественно димеры изобутена, возможно далее гидрируемого, при котором путем ограничения температуры и/или времени контакта с катализатором и возможно подачи дополнительного количества спирта как минимум в последнюю реакционную зону в выводимой из реакционной зоны смеси, включающей продукты химических превращений, поддерживают количество спирта C1 или C2 в концентрации не менее 0,33% мас., предпочтительно не менее 0,5% мас., но не превышающее его суммарного количества, допускаемого в целевых продуктах и отгоняемого с содержащимися в указанной реакционной смеси углеводородами С4, причем при отгонке реакционных продуктов в зависимости от состава поддерживают давление от 0,025 до 0,15 МПа и температуру в кубе(ах) от 80 до 180°С. В качестве дополнительных технических решений, способствующих эффективному осуществлению указанного по п.1 способа, мы заявляем способы, при которых: – как минимум поступающий спирт и возможно поступающую углеводородную смесь распределяют на два или несколько потоков, которые подают в последовательные реакционные зоны; – указанные химические превращения проводят в жидком состоянии в двух или нескольких прямоточных реакционных зонах, из которых и/или между которыми осуществляют удаление выделяющейся реакционной теплоты; – указанные химические превращения осуществляют в реакционно-ректификационной системе, включающей реакционную зону с катализатором и соединенные с ней противоточными потоками жидкости и пара укрепляющую и исчерпывающую ректификационные зоны, причем из укрепляющей зоны выводят как минимум часть непрореагировавших углеводородов С4, а из исчерпывающей зоны выводят смесь, содержащую указанные продукты химических превращений; – указанные химические превращения осуществляют в реакционно-ректификационной системе, содержащей одну или несколько реакционных зон с катализатором, соединенную(ых) с ректификационной зоной выходящим(и) и входящим(и) боковыми потоками, и из укрепляющей части выводят как минимум часть непрореагировавших углеводородов С4, а из исчерпывающей части смесь, содержащую указанные продукты химических превращений; – указанные химические превращения первоначально проводят в прямоточной(ых) зоне(ах), а затем в реакционно-ректификационной системе; – в потоке реакционной смеси, подаваемом на ректификацию(и), проводят нейтрализацию свободной(ых) кислоты(кислот); – при ректификационной отгонке углеводородов С4 из реакционной смеси дистиллят и/или боковой(ые) поток(и) ректификационной зоны рециркулируют в реакционную(ые) зону(ы); – при ректификационной отгонке углеводородов С4 из реакционной смеси выводят боковой отбор, содержащий преимущественно углеводороды С4, алкилтретбутиловый эфир и частично спирт C1-C2, из которого ректификацией выделяют алкилтретбутиловый эфир в качестве кубового остатка; – при ректификационной отгонке углеводородов С4 из реакционной смеси из нижней части ректификационной зоны выводят боковой поток, содержащий преимущественно алкилтретбутиловый эфир, а в качестве кубового остатка выводят поток, содержащий димеры и тримеры изобутена и возможно остальное количество алкилтретбутилового эфира; – из реакционной смеси, содержащей алкилтретбутиловый эфир, димеры и тримеры изобутена, отделяют ректификацией дистиллят, содержащий преимущественно алкилтретбутиловый эфир, и в качестве кубового остатка или бокового отбора выводят поток, содержащий преимущественно димеры изобутена и возможно частично алкилтретбутиловый эфир и/или тримеры изобутена; – из смеси, содержащей димеры и тримеры изобутена, выводят в качестве дистиллята димеры изобутена и выводят кубовый остаток, содержащий тримеры изобутена и более высококипящие примеси; – из смеси, содержащей тримеры изобутена и более высококипящие примеси, отгоняют поток, содержащий преимущественно тримеры изобутена; – в качестве катализатора используют сульфокатионит(ы) в мелкозернистой или укрупненной форме, предпочтительно в форме массообменной насадки. Применение изобретения не приводит к завышенному (против допустимого) содержанию спирта C1-C2 в продуктах. Оно (при их использовании в качестве компонентов бензина) определяется нормами содержания в бензине. В настоящее время в бензине допускается: метанола до 1% мас., этанола до 5-10% мас. Допускаемое содержание в бензине: МТБЭ – 13,5% мас., ЭТБЭ 16% мас. Практикуемое введение в бензин димеров изобутена (с примесью до 10% тримеров) составляет 15-25% мас. Отгоняемые из реакционной смеси углеводороды С4 содержат 3% мас. метанола в связи с азеотропией. Таким образом, введение в бензин всей массы получаемых по предлагаемому способу продуктов, даже при содержании в них 2,5% мас. метанола, не превысит допустимой его концентрации в бензине. При большем содержании в них метанола имеется достаточно простая возможность отмывки их от метанола водой. При необходимости использовать димеры изобутена для иных целей, например в органическом синтезе, метанол полностью отгоняется от димеров изобутена с МТБЭ, образуя с ним азеотроп. Использование способа иллюстрируется фиг.1-3 и примерами. Указанные фиг.1-3 и примеры не исключают применения иных технических решений при соблюдении признаков (условий) пункта 1 формулы изобретения. Согласно фиг.1 процесс ведут с использованием одного или нескольких прямоточных реакторов, обобщенно обозначенного(ых) на фиг.1 как реакционный узел (РУ), и одной или нескольких ректификационных колонн. Изобутенсодержащую углеводородную смесь подают в систему по линии 1, спирт C1 или С2 – по линии 2. Как минимум часть потоков 1 и 2 подают далее по линиям 1а и 2а, возможно смешивают с рециркуляционным потоком (линия 9), нагревают (до или после смешивания с потоком 9) и вводят в РУ. РУ снабжен устройством(ами) для удаления как минимум части реакционной теплоты (показано пунктирной стрелкой, где на ее входе ХА – хладагент). Возможно часть потока(ов) 2 и/или 1 по линиям 2б и/или 2в, и/или 1б подают в промежуточную(ые) зону(ы) РУ. РУ может включать одну или несколько реакционных зон, которые могут быть выполнены в виде кожухотрубчатого(ых) реактора(ов) и/или адиабатического(их) реактора(ов) с катализатором, и/или колонного многозонного реактора с охлаждением движущегося жидкого потока между зонами (например, с помощью змеевиков, в которые подают хладагент). Из РУ по линии 3 выводят реакционную смесь. Как минимум часть потока 3 предпочтительно нейтрализуют в нейтрализаторе Н (подача по линии 3а) и по линии 4 подают в ректификационную колонну К-1. Возможно часть потока 3 рециркулируют по линии 3б (далее 9) на вход в РУ (возможно после частичного охлаждения). В К-1 осуществляют в основном отгонку непрореагировавших углеводородов С4 от продуктов химических превращений (алкилтретбутилового эфира, АТБЭ, димеров и тримеров изобутена). Поток дистиллята (линия 5) как минимум частично выводят по линии 5а (далее поток 5а отмывают водой от спирта и спирт отгоняют из водного раствора известным(и) способом(ами) – на фиг.1 не показано). Возможно часть потока 5 рециркулируют по линии 5б (далее 9) в РУ. Возможно из укрепляющей части колонны К-1 по линии 7 выводят поток, содержащий АТБЭ, углеводороды и частично спирт, который рециркулируют в РУ по линии 7а (далее 9) и/или подают по линии 7б в колонну К-4. В К-4 отделяют (отгоняют) углеводороды С4 и как минимум частично спирт (линия 5в) и в качестве кубового остатка получают (выводят) АТБЭ (линия 8). Возможно из исчерпывающей части колонны К-1 по линии 10 выводят поток с повышенным содержанием спирта, который рециркулируют в РУ. Возможно из нижней части колонны К-1 выводят поток 11 с повышенным содержанием АТБЭ и наличием димеров изобутена. Снизу К-1 выводят поток 6, содержащий как минимум димеры и тримеры изобутена и возможно АТБЭ. Его подают по линии 6а в ректификационную колонну К-2 и/или выводят по линии 6б. В качестве дистиллята колонны К-2 выводят поток 12, содержащий АТБЭ. Возможно из укрепляющей части К-2 выводят боковой поток 13, являющийся в основном смесью АТБЭ и димеров изобутена. Возможно из исчерпывающей части К-1 выводят поток 14, содержащий преимущественно димеры изобутена. Его затем выводят по линии 14а и/или подают по линии 14б в ректификационную колонну К-3. Снизу К-2 выводят поток 15. Поток 15 – при отсутствии или незначительности вывода димеров изобутена с потоками 13 и/или 14 – содержит преимущественно димеры и тримеры изобутена. При выводе большей части димеров изобутена с потоком(ами) 13 и/или 14 поток 15 содержит преимущественно тримеры изобутена. Далее поток 15 подают по линии 15а в колонну К-3 и/или выводят по линии 15б. В качестве дистиллята колонны К-3 (если она используется) выводят поток 16 с высокой концентрацией димеров изобутена. Снизу К-3 выводят поток 17, который содержит в основном смесь димеров изобутена (оставшегося количества) и тримеров изобутена либо преимущественно тримеры изобутена. Его направляют по линии 17а в узел каталитического гидрирования Г и/или выводят по линии 17б. Возможно, из исчерпывающей части К-3 выводят поток 18, содержащий преимущественно димеры изобутена. Его далее выводят по линии 18а и/или по линии 18б, направляют на каталитическое гидрирование в узел Г. Возможно в узел гидрирования Г направляют потоки 6б и/или 14а, и/или 15б из колонн К-1 и К-2. В узел Г по линии 19 подают водород или водородсодержащую газовую смесь. Из узла Г выводят по линии 20 поток, содержащий преимущественно 2,4,4,-триметилпентан или его смесь с димерами, тримерами изобутена и продуктами гидрирования тримеров изобутена. Согласно фиг.2 химические превращения и отгонку непрореагировавших углеводородов проводят в реакционно-ректификационной системе, включающей реакционную зону РЗ и ректификационные зоны (колонны): укрепляющую (УК) и исчерпывающую (ИК). Изобутенсодержащую смесь подают в процессе по линии 1 (далее как минимум по линии 1а и возможно частично по линии 1б). Спирт подают по линии 2 (далее как минимум по линии 2а и возможно частично по линии 2б). В качестве дистиллята выводят поток 5, содержащий непрореагировавшие углеводороды и примесь спирта (рекуперацию спирта – см. в описании к фиг.1). По линии 6 выводят смесь, содержащую АТБЭ, димеры и тримеры изобутена. Далее поток 6 подают по линии 6а в систему ректификации (К-2 и возможно К-3), аналогичную показанной (в этой части) на фиг.1, и/или выводят по линии 6б. Из исчерпывающей части (ИК) может быть выведен боковой поток 7, обогащенный эфиром АТБЭ. При практически полном выводе АТБЭ по линии 7 кубовый остаток 6 содержит в основном димеры изобутена и частично тримеры изобутена. Согласно фиг.3 изобутенсодержащая смесь поступает по линии 1. Ее направляют по линии 1а (далее 4) непосредственно в ректификационную колонну К-1 и/или по линии 1б подают в прямоточную реакционную зону Р-1. В зону Р-1 по линии 2 подают спирт C1 или С2. Из Р-1 выводят по линии 3 поток, который направляют в К-1 по линии 4. С колонной К-1 соединены: прямоточные реакционная зона Р-2 (линиями 7 и 8) и реакционная зона Р-3 (линиями 9 и 10). В указанные зоны предпочтительно подают дополнительное количество спирта по линиям 2а и 2б. В качестве дистиллята колонны К-1 выводят поток 5, содержащий преимущественно непрореагировавшие углеводороды и примесь спирта (рекуперацию спирта – см. в описании к фиг.1). Снизу из К-1 выводят поток 6, содержащий АТБЭ, димеры и тримеры изобутена, который может быть выведен по линии 6б и использован как высокооктановая смесь («компонент») для бензина непосредственно либо после гидрирования димеров и тримеров изобутена в зоне Г. Как вариант поток 6 может быть направлен по линии 6а на разделение в колонну К-2 и ее кубовый остаток возможно далее в колонну К-3. Примеры. В примерах концентрации указаны в % мас. Обозначения: МТБЭ – метилтретбутиловый эфир, ЭТБЭ – этилтретбутиловый эфир, Димеры – димеры изобутена, Тримеры – тримеры изобутена, Содимеры – димеры, образуемые изобутеном и н-бутенами. Пример 1. Переработку ведут согласно фиг.1. В качестве сырья используют изобутан-изобутеновую фракцию (45% изобутена) и метанол. Из ректификационных колонн используют К-1, из пунктирных линий – линию 10. В качестве РУ используют охлаждаемый кожухотрубчатый реактор. В трубках – мелкозернистый сульфокатионит со статической обменной емкостью СОЕ=5,2 мг-экв/г, температура в реакторе 60-65°С. Жидкостная нагрузка на катализатор 9 л/л кат.ч. В общем потоке, вводимом в реактор, молярное отношение метанол:изобутен = 0,2:1. Конверсия изобутена 97%, метанола 94,3%. Среди образующихся димеров изобутена преобладают 2,4,4-триметилпентен-1 и 2,4,4-триметилпентен-2 в пропорции 3,35:1. Концентрация метанола в выходящем из РУ потоке 3 0,33% мас. В колонне К-1 давление верха 0,50 МПа, температура в кубе 147°С. Масса и составы основных потоков (1-6) даны в табл.1. Работа велась в течение 3 мес. Снижение СОЕ через 1,5 мес. не произошло. Через 3 мес. СОЕ в нижней части реакционной зоны составило 5,1 мг-экв/г·кат. Пример 2. Переработку ведут согласно фиг.1 подобно примеру 1. В отличие от примера 1 из К-1 выводят боковой поток по линии 7 и его по линии 7б подают в колонну К-4, работающую под давлением 0,45 МПа (температура в кубе 110°С). Масса потока 7б – 24,4 кг/ч, состав указан в табл.1. Поток 5в (углеводороды С4 с примесью метанола) составляет 10,95 кг/ч. При этом поток 5 из К-1 уменьшается и составляет 45,6 кг/ч. В сумме потоки 5 и 5в по массе и составу аналогичны потоку 5 в примере 1. Снизу К-4 выводят в количестве 13,45 кг/ч поток 8, содержащий 99,6% МТБЭ (см. табл.1). Пример 3. Переработку ведут согласно фиг.1 подобно примеру 1. В отличие от примеров 1 и 2 используют пунктирную линию 11, по которой выводят боковой поток из исчерпывающей части К-1. Масса и состав потока 5 аналогичны примеру 1. Масса потока 11 составляет 15,9 кг/ч, состав показан в табл.1. Снизу К-1 выводят в количестве 32,7 кг/ч поток 6, содержащий 89,4% димеров изобутена и 10,6% тримеров изобутена. В колонне К-1 давление верха 0,42 МПа, температура в кубе 169°С. Пример 4. Переработку ведут согласно фиг.1 подобно примеру 1. В отличие от примера 1 поток 6 из К-1 по линии 6а подают в ректификационную колонну К-2, работающую под давлением 0,1 МПа (температура в кубе 110°С). Сверху К-2 по линии 12 выводят 13,6 кг/ч потока, содержащего 99,1% МТБЭ. Снизу К-2 выводят по линии 15 в количестве 35,0 кг/ч поток, содержащий 90% димеров изобутена и 10% тримеров изобутена. Пример 5. Переработку ведут согласно фиг.1 подобно примеру 3 (с отбором бокового потока 11). Из К-1 указанный в примере 3 поток 6 в количестве 32,7 кг/ч подают в колонну К-2, имеющую сверху давление 0,15 МПа, температура в кубе колонны К-2 175°С. Из К-2 сверху по линии 12 выводят 29,4 кг/ч потока, содержащего 99,3% димеров изобутена (в пропорции 2,4,4-триметилпентен-1 и 2,4,4-триметилпентен-2 = 3,3:1) и 0,7% тримеров изобутена. Снизу по линии 15 выводят 3,6 кг/ч потока, содержащего 90% тримеров изобутена и 10% димеров изобутена. Пример 6. Переработку ведут согласно фиг.1 подобно примеру 4. Выводимый снизу К-2 поток 15 указанной в примере 4 массы и состава подают в колонну К-3, имеющую давление верха 0,025 МПа и температуру куба 141°С. По линии 16 выводят 31,6 кг/ч дистиллята, содержащего 99,5% димеров изобутена и 0,5% тримеров изобутена. Снизу К-3 по линии 17 выводят 3,4 кг/ч потока, содержащего 97,0% тримеров изобутена и 3,01411411% димеров изобутена. Пример 7. Переработку ведут согласно фиг.2 в системе реакционно-ректификационного типа. Зона РЗ содержит крупнозернистый (формованный) сульфокатионитный катализатор с размерами частиц 5-10 мм и СОЕ 3,6 мг-экв/г. Сырьем служит изобутан-изобутеновая (45% изобутена) фракция и метанол. Молярное отношение метанола и изобутена в потоках 2 и 1 составляют 5:1. Температура в реакционной зоне РЗ от 55 до 70°С. Давление в верху зоны УК 0,56 МПа, температура в кубе зоны ИК 137°С. На выходе жидкости из зоны РЗ в зону ИК концентрация метанола в ней 1,2-1,5% мас. Сверху зоны УК по линии 5 выводят непрореагировавшие углеводороды С4 с примесью метанола. Снизу зоны ИК по линии 6 выводят смесь, содержащую МТБЭ, димеры и тримеры изобутена. Указанная смесь может быть выведена в качестве высокооктанового «компонента» бензина по линии 6б либо направлена по линии 6а на дальнейшую переработку в колонну К-2 или зону гидрирования 5 (возможно использование вариантов, описанных в примерах 4-6). В табл.2 приведены данные по массам и составам основных потоков для вариантов разделения, подобных описанным в примерах 4 и 6. При этом в колоннах К-2 и К-3 давление верха 0,1 МПа, температура в кубе К-2 – 110°С, в кубе К-3 – 162°С. Работа проводилась в течение 2 мес. Снижение СОЕ катализатора не произошло. Пример 8. Переработку ведут согласно фиг.2 подобно примеру 7. Сырьем служит аналогичная изобутан-изобутеновая фракция (100 кг/ч) и этанол (29,5 кг/ч), содержащий 0,3% мас. воды. Молярное соотношение этанола и изобутена в потоках 2 и 1 составляет 0,8:1. Зона РЗ содержит формованный (в форме колец) сульфокатионитный катализатор, имеющий СОЕ=3,9 мг-экв/г. Температура в реакционной зоне РЗ от 49 до 65°С. Давление в верху зоны УК 0,5 МПа, температура в кубе зоны ИК 128°С. На выходе жидкости из зоны РЗ в зону ИК концентрация этанола в ней 5,3% мас. Сверху зоны УК по линии 5 выводят 55,7 кг/ч дистиллята, содержащего преимущественно непрореагировавшие углеводороды С4 и примесь этанола. Снизу зоны ИК по линии 6 выводят в количестве 37,8 кг/ч высокооктановую смесь, содержащую преимущественно ЭТБЭ, димеры изобутена, а также этанол, тримеры изобутена и частично третбутанол. Составы потоков даны в табл.3. Работа проводилась в течение 2,5 мес. По окончании работ катализатор имел СОЕ=3,8 мг-экв/г·кат. Пример 9. Переработку ведут подобно примеру 8 первоначально в системе реакционного типа (фиг.2). В отличие от примера 8 поток 6 дополнительно подвергают разделению ректификацией в колонне, функционально аналогичной колонне К-2 на фиг.1, а ее кубовый остаток (линия 15 на фиг.1) возможно далее разделяют в колонне, функционально аналогичной колонне К-3 на фиг.1). Из К-2 выводят 62,6 кг/ч дистиллята (поток 12), содержащего преимущественно ЭТБЭ (с примесями), и выводят 11,2 кг/ч кубового остатка (поток 15), содержащего преимущественно димеры изобутена (с примесями). Как вариант, поток 15 подвергают дополнительно ректификации в К-3. Выводят 10 кг/ч дистиллята, содержащего преимущественно димеры изобутена, и 1,2 кг/ч кубового остатка, содержащего преимущественно димеры изобутена. В колоннах К-2 и К-3 поддерживают давление верха 0,1 МПа, температура в кубе К-2 – 103°С, в кубе К-3 – 154°С. Конкретно составы потоков указаны в табл.3. Пример 10. Переработку ведут аналогично фиг.3. Реакционные зоны Р-1, Р-2 и Р-3 содержат мелкозернистый (0,3-1,3 мм), крупнозернистый сульфокатионит, имеющий СОЕ=5,2 мг-экв/г. В качестве сырья используют С4-фракцию, содержащую 45% изобутена, 38% н-бутенов, 16,5-17,0% бутанов и небольшую примесь 1,3-бутадиена, и метанол. Всю исходную углеводородную смесь (поток 1) и часть (60-65%) метанола подают первоначально в реакционную зону Р-1 и из нее реакционную смесь – в ректификационную колонну К-1. Температура в Р-1 составляет 65-70°С, в Р-2 и Р-3 – 60-65°С. Давление в верху К-1 – 0,4 МПа, температура в кубе К-1 – 120°С. Конверсия изобутена в Р-1 – 70%, общая конверсия изобутена в процессе 98,5%. Концентрация метанола на выходе из реакционной зоны (% мас.): из Р-1 – 1,2%, из Р-2 – 0,4%, из Р-3 – 0,9%. Из К-1 выводят в количестве 51,2 кг/ч дистиллят (поток 5), содержащий преимущественно непрореагировавшие углеводороды (99%, в т.ч. 1,5% изобутена) и 1% метанола, и выводят в количестве 61,9 кг/ч кубовый остаток (поток 6), содержащий МТБЭ (55,5%), димеры изобутена (26,7%), содимеры изобутена с н-бутенами (13,4%) и тримеры (4,4%). Работа проводилась в течение 2 мес. Снижения СОЕ катализатора не произошло. Пример 11. Переработку осуществляют подобно примеру 10. В отличие от него кубовый остаток (поток 6) подвергают ректификации в колонне, функционально аналогичной колонне К-2 (фиг.1). Из нее выводят 34,7 кг/ч дистиллята (поток 12), содержащего в основном (99,1%) МТБЭ с примесью метил-втор-бутилового эфира и 0,9% димеров и содимеров, и выводят в количестве 27,2 кг/ч кубовый остаток (поток 15), содержащий 60,0% димеров изобутена, 30,1% его содимеров с н-бутенами и 9,9% тримеров. Давление в верху колонны 0,12 МПа, температура в кубе 120°С. Пример 12. Переработку осуществляют подобно примеру 11. В отличие от него выводят меньшее количество дистиллята колонны К-2 (поток 12) – 30,2 кг/ч (состав аналогичен примеру 11). При этом выводят большее количество кубового остатка (поток 15) – 31,7 кг/ч, содержащего 14,0% МТБЭ, 51,6% димеров изобутена, 25,9% его содимеров с н-бутенами и 8,5% тримеров. Давление в верху колонны 0,12 МПа, температура в кубе 103°С. Пример 13. Переработку осуществляют подобно примеру 11. В отличие от него выводят меньшее количество дистиллята колонны К-2 (поток 12) – 16,0 кг/ч (состав аналогичен примеру 11). При этом выводят большее количество кубового остатка (поток 15) – 45,9 кг/ч, содержащего 40,0% МТБЭ, 36,0% димеров изобутена, 18,1% его содимеров с н-бутенами и 5,9% тримеров. Давление в верху колонны 0,1 МПа, температура в кубе 80°С. Пример 14. Поток, содержащий преимущественно димеры изобутена, а также тримеры, в составе и количестве, указанном в примере 1 (поток 15), подвергают каталитическому гидрированию в зоне К в присутствии катализатора «никель на кизельгуре» (30÷5% мас. никеля) при 60°С. В качестве реакционной смеси получают 35,1 кг/ч потока, содержащего преимущественно разветвленные насыщенные углеводороды, среди которых 88,5% составляет 2,4,4-триметилпентан и 9,7% продукты гидрирования тримеров.
Формула изобретения
1. Способ переработки изобутенсодержащей углеводородной смеси и спирта C1 или С2, включающий совместные химические превращения изобутена и указанного спирта с образованием алкил-трет-бутилового эфира, димеров, тримеров изобутена и возможно содимеров и тримеров изобутена с н-бутенами в реакционной(ых) зоне(ах) при температуре от 30 до 100°С в присутствии сильнокислотного твердого катализатора и возможно примеси воды при общем молярном отношении спирта и изобутена в подаваемом(ых) в реакционную(ые) зону(ы) потоках от 0,1:1 до 0,9:1; отделение от реакционной смеси ректификацией как минимум потока, содержащего преимущественно непрореагировавшие углеводороды С4, и возможно последующую ректификационную отгонку из остающей(их)ся реакционной(ых) смеси(ей) потока, содержащего алкил-трет-бутиловый эфир, и потока, содержащего преимущественно димеры изобутена, возможно далее гидрируемого, при котором путем ограничения температуры и/или времени контакта с катализатором и возможно подачи дополнительного количества спирта как минимум в последнюю реакционную зону, в выводимой из реакционной зоны смеси, включающей продукты химических превращений, поддерживают количество спирта C1 или С2 в концентрации не менее 0,33 мас.%, предпочтительно не менее 0,5 мас.%, но не превышающее его суммарного количества, допускаемого в целевых продуктах и отгоняемого с содержащимися в указанной реакционной смеси углеводородами С4, причем при отгонке реакционных продуктов в зависимости от состава поддерживают давление от 0,025 до 0,15 МПа и температуру в кубе(ах) от 80 до 180°С. 2. Способ по п.1, при котором как минимум поступающий спирт и возможно поступающую углеводородную смесь распределяют на два или несколько потоков, которые подают в последовательные реакционные зоны. 3. Способ по п.1, при котором указанные химические превращения проводят в жидком состоянии в двух или нескольких прямоточных реакционных зонах, из которых и/или между которыми осуществляют удаление выделяющейся реакционной теплоты. 4. Способ по п.1, при котором указанные химические превращения осуществляют в реакционно-ректификационной системе, включающей реакционную зону с катализатором и соединенные с ней противоточными потоками жидкости и пара укрепляющую и исчерпывающую ректификационные зоны, причем из укрепляющей зоны выводят как минимум часть непрореагировавших углеводородов С4, а из исчерпывающей зоны выводят смесь, содержащую указанные продукты химических превращений. 5. Способ по п.1, при котором указанные химические превращения осуществляют в реакционно-ректификационной системе, содержащей одну или несколько реакционных зон с катализатором, соединенную(ые) с ректификационной зоной выходящим(и) и входящим(и) боковыми потоками, и из укрепляющей части ректификационной зоны выводят как минимум часть непрореагировавших углеводородов С4, а из исчерпывающей части выводят смесь, содержащую указанные продукты химических превращений. 6. Способ по п.1, при котором указанные химические превращения первоначально проводят в прямоточной(ых) зоне(ах), а затем в реакционно-ректификационной системе. 7. Способ по п.1, при котором в потоке реакционной смеси, подаваемом на ректификацию(и), проводят нейтрализацию свободной(ых) кислоты(кислот). 8. Способ по п.1, при котором при ректификационной отгонке углеводородов С4 из реакционной смеси дистиллят и/или боковой(ые) поток(и) ректификационной зоны рециркулируют в реакционную(ые) зону(ы). 9. Способ по п.1, при котором при ректификационной отгонке углеводородов С4 из реакционной смеси выводят боковой отбор, содержащий преимущественно углеводороды С4, алкил-трет-бутиловый эфир и частично спирт C1-C2, из которого ректификацией выделяют алкил-трет-бутиловый эфир в качестве кубового остатка. 10. Способ по п.1, при котором при ректификационной отгонке углеводородов С4 из реакционной смеси из нижней части ректификационной зоны выводят боковой поток, содержащий преимущественно алкил-трет-бутиловый эфир, а в качестве кубового остатка выводят поток, содержащий димеры и тримеры изобутена и возможно остальное количество алкил-трет-бутилового эфира. 11. Способ по п.1, при котором из реакционной смеси, содержащей алкил-трет-бутиловый эфир, димеры и тримеры изобутена, отделяют ректификацией дистиллят, содержащий преимущественно алкил-трет-бутиловый эфир, и в качестве кубового остатка или бокового отбора выводят поток, содержащий преимущественно димеры изобутена и возможно частично алкил-трет-бутиловый эфир и/или тримеры изобутена. 12. Способ по п.1, при котором из смеси, содержащей димеры и тримеры изобутена, выводят в качестве дистиллята димеры изобутена и выводят кубовый остаток, содержащий тримеры изобутена и более высококипящие примеси. 13. Способ по п.1, при котором из смеси, содержащей тримеры изобутена и более высококипящие примеси, отгоняют поток, содержащий преимущественно тримеры изобутена. 14. Способ по п.1, при котором в качестве катализатора используют сульфокатионит(ы) в мелкозернистой или укрупненной форме, предпочтительно в форме массообменной насадки.
РИСУНКИ
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 4 и постепенная дезактивация катализатора.