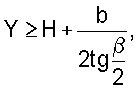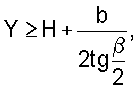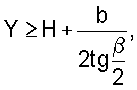Патент на изобретение №2315694
|
||||||||||||||||||||||||||
(54) УСТРОЙСТВО ДЛЯ РАЗРЕЗАНИЯ ПОКРЫШКИ
(57) Реферат:
Изобретение относится к оборудованию, предназначенному для одновременного разрезания по нескольким линиям реза автомобильных покрышек и их частей, например каркасно-брекерно-протекторного браслета покрышки, включающего несколько слоев резины, армированной текстильным и металлическим кордом. Устройство для одновременного разрезания по нескольким линиям реза армированного композиционного материала, например, покрышки с металлокордом включает металлический цилиндр с выемками и расположенные соответственно выемкам заточенные дисковые металлические лезвия. Лезвия выполнены с толщинами, большими ширин выемок в цилиндре. Высота заточки каждого дискового лезвия выбрана из соотношения
где Y – высота заточки лезвия, Н – наибольшая толщина разрезаемого материала, b – ширина выемки,
Заявляемое изобретение относится к машиностроению, а именно к оборудованию, имеющему несколько (два и более) режущих элементов и предназначенному для одновременного разрезания по нескольким (двум и более) линиям реза автомобильных покрышек и их частей, например каркасно-брекерно-протекторного браслета покрышки, изготовленного из слоистого материала, включающего несколько слоев резины, армированной текстильным и металлическим кордом. Аналогом заявляемого изобретения является устройство для разрезания резинотехнических изделий в шинной промышленности одновременно по нескольким линиям реза (многодисковые ножницы), выполненное в виде металлического цилиндра с выемками и дисковых металлических лезвий, ширина которых равна ширинам соответствующих им выемок в металлическом цилиндре (см. а.с. SU №514727, МПК7 В29Н 3/06, 1976). Существенные признаки аналога “металлический цилиндр с выемками, дисковые металлические лезвия” совпадают с существенными признаками заявляемого изобретения. Недостатком аналога является невозможность эффективного выполнения одновременно нескольких резов при разрезании армированных частей покрышки, в частности боковин и каркасно-брекерно-протекторного браслета, из-за возможности заклинивания металлических дисковых лезвий в одной или нескольких выемках по причине вовлечения отдельных элементов армирующего каркаса между стенкой выемки и поверхностью дискового лезвия, в результате чего процесс резания остается незавершенным. Прототипом заявляемого изобретения является устройство для разрезания одновременно по нескольким линиям реза изделий в резинотехнической и шинной промышленности, выполненное в виде металлического цилиндра, снабженного выемками с опорными гранями и соответствующими выемкам дисковыми металлическими лезвиями, толщина которых меньше ширин выемок в металлическом цилиндре (см. а.с. SU №536056, МПК7 В29С 17/10, 1976). Существенные признаки прототипа “металлический цилиндр с выемками, дисковые металлические лезвия” совпадают с существенными признаками заявляемого изобретения. Недостатком прототипа также является невозможность одновременного разрезания по нескольким линиям реза каркасно-брекерно-протекторного браслета покрышки и боковин из-за возможности заклинивания лезвий в выемках цилиндра. Задачей, на решение которой направлено заявляемое изобретение, является обеспечение возможности разрезания одновременно по нескольким линиям реза каркасно-брекерно-протекторного браслета независимо от количества армирующих слоев и соотношений размеров филаментов текстильного и металлического корда с габаритными размерами устройства, а также обеспечение возможности полного рассечения разрезаемого материала при его последовательной подаче к выемкам в цилиндре. Для достижения указанного технического результата устройство для одновременного разрезания по нескольким линиям реза, выполненное в виде металлического цилиндра с выемками и соответствующими выемкам дисковыми металлическими лезвиями, выполнено с толщиной металлических лезвий, большей ширин соответствующих выемок в цилиндре, а высота заточек лезвий (высота остриев лезвий, ограниченная коническими поверхностями, образующими режущую кромку), выбрана из соотношения
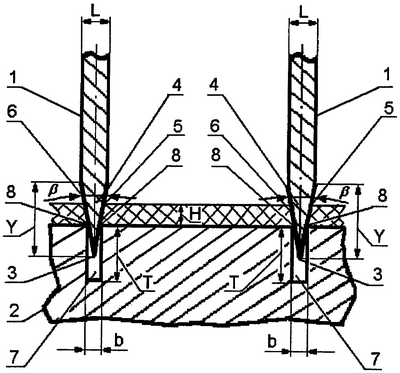
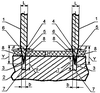
где Y – высота заточки (острия) лезвия, Н – наибольшая толщина разрезаемого материала, b – ширина выемки, На чертеже представлено сечение устройства для одновременного разрезания (вид сбоку, острия лезвий контактируют с краями выемок), показано два лезвия. Устройство включает металлические лезвия 1 (два и более) дисковой формы, установленные с возможностью вращения на валу (вал не показан), и металлический цилиндр 2 (ролик), установленный с возможностью вращения на валу (вал не показан) и подачи (подвода до полного контакта и отвода) к дисковым лезвиям. Режущие кромки 3 остриев лезвий 4 образованы коническими поверхностями 5 и 6 лезвий. Выемки 7 в ролике размещены соответственно лезвиям и имеют ширину b, меньшую толщины L лезвий. Глубина выемок Т выполнена достаточной для обеспечения контакта поверхностей 5 и 6, образующих режущие кромки, с входными кромками 8 выемок. Высота заточек (остриев) лезвий (при этом острие лезвия представляет собой конструктивный элемент лезвия, ограниченный коническими поверхностями, образующими режущую кромку) выбрана из соотношения
где Y – высота заточки лезвия, Н – наибольшая толщина разрезаемого материала, b – ширина выемки, Способ разрезания, используемый в заявляемом устройстве, заключается в следующем: между вращающимися с помощью привода лезвиями и роликом (цилиндром), установленным с возможностью вращения и перемещения в направлении дисковых лезвий, постепенно подается разрезаемый материал (каркасно-брекерно-протекторный браслет) вплоть до полного разрезания. При этом подача разрезаемого материала осуществляется при контакте ролика и лезвий за счет зажима материала между находящимися вне выемок частями поверхностей, образующих режущие кромки, и входными частями выемки. Выполнение режущих лезвий с толщинами, большими ширин выемок в металлическом цилиндре, обеспечивает в процессе резания фиксацию разрезаемого материала за счет его зажима между поверхностями остриев, образующими режущие кромки, и входными частями выемок. Для обеспечения эффективного функционирования устройства высота заточки ножа должна находиться в пределах указанного выше соотношения. Если высота заточки ножа будет меньше, то может не обеспечиваться эффективность зажима и подачи разрезаемого материала, что, в свою очередь, может привести к неравномерности подачи (проскальзыванию) материала в зоне реза, может потребоваться чрезмерная толщина лезвий, а также выполнение проточек значительной глубины, что ослабит конструкцию. Соблюдение указанных выше условий обеспечивает возможность разрезания одновременно по нескольким линиям реза сложного резинотехнического композита, имеющего гетерогенную структуру и филаментарные армирующие, в том числе металлические, компоненты.
Формула изобретения
Устройство для одновременного разрезания по нескольким линиям реза армированного композиционного материала, например покрышки с металлокордом, включающее металлический цилиндр с выемками и расположенные соответственно выемкам заточенные дисковые металлические лезвия, отличающееся тем, что лезвия выполнены с толщинами большими ширин выемок в цилиндре, а высота заточки каждого дискового лезвия выбрана из соотношения
где Y – высота заточки лезвия, Н – наибольшая толщина разрезаемого материала, b – ширина выемки,
РИСУНКИ
|
||||||||||||||||||||||||||

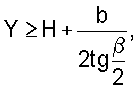
 – угол между образующими конических поверхностей лезвия. Изобретение обеспечивает возможность полного рассечения разрезаемого материала, устраняет заклинивание лезвий в выемках цилиндра. 1 ил.