Патент на изобретение №2305333
|
||||||||||||||||||||||||||
(54) ЗАГОТОВКА СТЕРЖНЯ ТОПЛИВНОГО СЕРДЕЧНИКА КЕРМЕТНОГО ТЕПЛОВЫДЕЛЯЮЩЕГО ЭЛЕМЕНТА ЯДЕРНОГО РЕАКТОРА
(57) Реферат:
Изобретение относится к области ядерной энергетики, в частности к конструкции заготовки, используемой при прессовании стержней топливных сердечников керметных тепловыделяющих элементов (твэл) ядерных реакторов различного назначения. Заготовка стержня состоит из трубы, изготовленной из циркониевого сплава, засыпки порошков ядерного топлива и материала матрицы, двух цилиндрических заглушек с кольцевыми проточками для локализации избытка припоя, уложенного в виде пасты. Заглушки установлены в трубе с гарантированным зазором. На цилиндрической поверхности каждой заглушки выполнены две кольцевые проточки на расстоянии 5-7 мм друг от друга, а внешние относительно засыпки проточки заполнены пастой. Изобретение позволяет повысить производительность при производстве стержней и уменьшить затраты на технологическое оборудование и оснастку вследствие возможности совмещения технологических позиций дегазации и герметизации и осуществления герметизации повышением температуры непосредственно по завершении операции дегазации. 2 з.п. ф-лы, 2 ил.
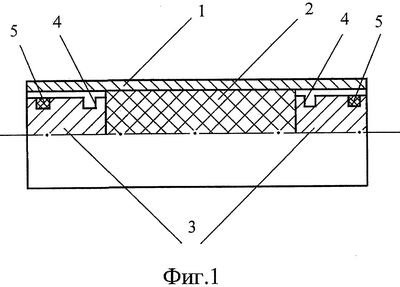
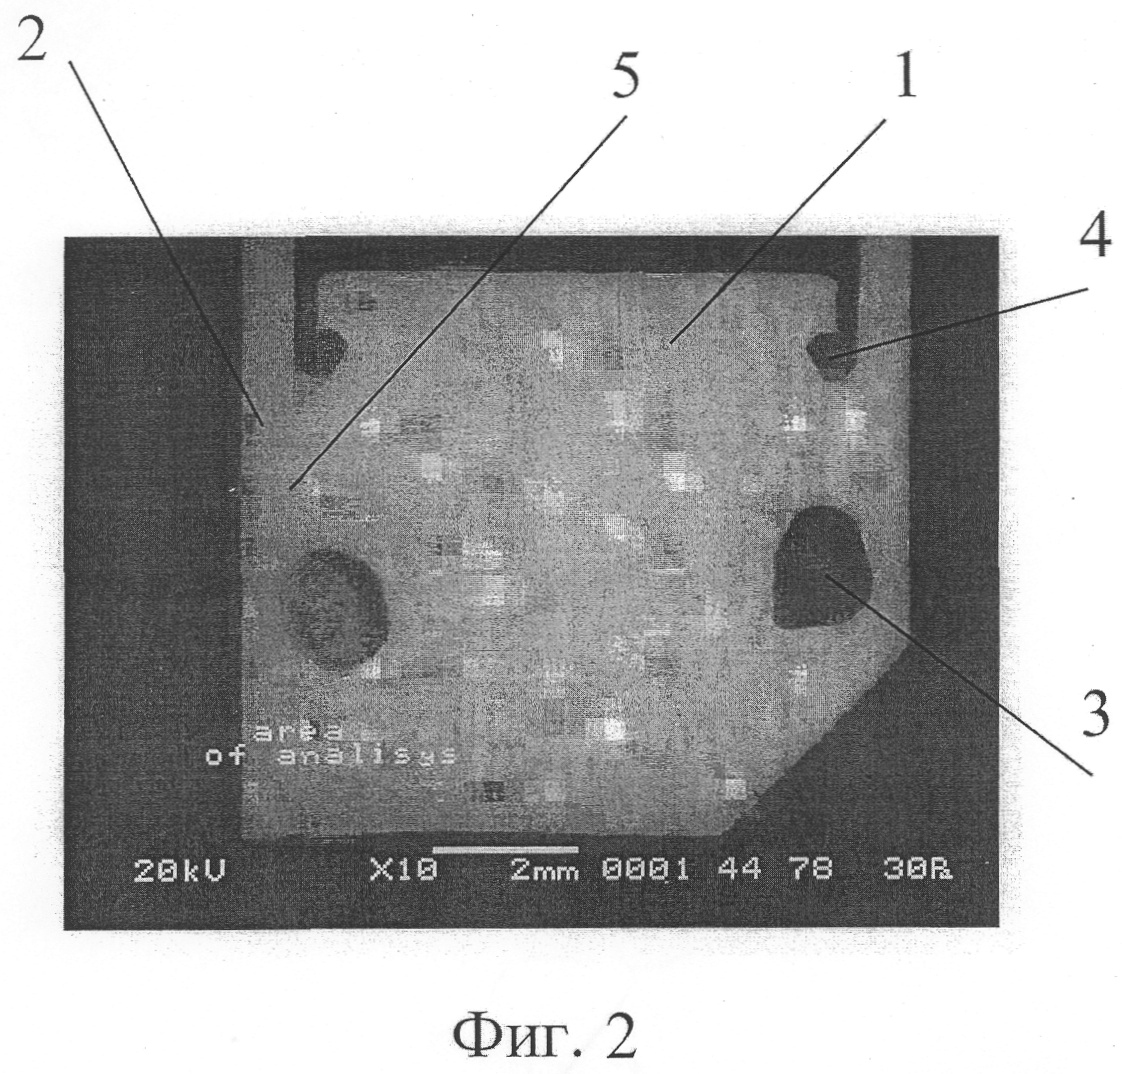
1. Область техники, к которой относится изобретение Изобретение относится к области ядерной энергетики, в частности к конструкции заготовки, используемой при прессовании стержней топливных сердечников керметных тепловыделяющих элементов (твэл) ядерных реакторов различного назначения. 2. Уровень техники Одним из направлений в ядерной энергетике является использование твэлов, в которых керметные тепловыделяющие сердечники набраны из стержней (см., например, Федик И.И., Гаврилин С.С. и др. Новое поколение твэлов на основе микротоплива для ВВЭР. – М.: Атомная энергия, 2004, т.96, вып.4, с.280). Для изготовления такого стержня может использоваться заготовка, выполненная в виде трубы из циркониевого сплава (см., например, Солонин М.И., Бибилашвили Ю.К. и др. Цирконий-ниобиевые сплавы для оболочек твэлов и ТВС энергетических реакторов и установок типа ВВЭР и РБМК. Избранные труды ВНИИНМ. ФГУП ВНИИНМ, Москва, т.1, с.65-69), заполненной засыпкой порошков ядерного топлива и материала матрицы и закрытой с торцов двумя цилиндрическими заглушками (см., например, Самойлов А.Г., Волков B.C., Солонин М.И. Тепловыделяющие элементы ядерных реакторов. – М.: Энергоатомиздат, 1996, с.217). Такая конструкция заготовки предполагает герметизацию полости трубы, заполненной засыпкой порошков ядерного топлива и материала матрицы, с помощью сварки плавлением заглушек с трубой при нормальной температуре (см., например, Самойлов А.Г., Волков B.C., Солонин М.И. Тепловыделяющие элементы ядерных реакторов. – М.: Энергоатомиздат, 1996, с.216). Поскольку перед герметизацией заготовки должна быть проведена дегазация засыпки порошков путем выдержки в вакууме при высокой температуре, то возникает необходимость применения специализированного технологического оборудования и оснастки, обеспечивающих охлаждение заготовок, их шлюзование и перемещение на позицию сварки и проведение самой сварки. Недостатком применения заготовки является высокая стоимость изготовления стержня, которая может быть снижена за счет уменьшения количества дорогостоящего технологического оборудования и оснастки. С предлагаемым техническим решением это устройство совпадает по следующим существенным признакам: – труба, изготовленная из циркониевого сплава; – засыпка порошков ядерного топлива и материала матрицы; – две цилиндрические заглушки. Известна также заготовка, состоящая из трубы, изготовленной из циркониевого сплава, засыпки порошков ядерного топлива и материала матрицы и двух цилиндрических заглушек с кольцевыми проточками для локализации избытка припоя, уложенного на краях соединения в виде пасты (см., например, Самойлов А.Г., Волков B.C., Солонин М.И. Тепловыделяющие элементы ядерных реакторов. – М.: Энергоатомиздат, 1996, с.231-232). Такая конструкция предполагает проведение операции дегазации засыпки до укладки припоя, поскольку он перекрывает путь выхода газов. Укладка припоя при этом должна осуществляться в вакууме при пониженной относительно режима дегазации температуре. Недостатком применения заготовки является то, что реализация рассмотренных операций требует значительного межоперационного времени и использования специализированного технологического оборудования. Эти два фактора определяют производительность и стоимость изготовления стержней. С предлагаемым решением это устройство совпадает по следующим существенным признакам: – труба, изготовленная из циркониевого сплава, – засыпка порошков ядерного топлива и материала матрицы, – две цилиндрические заглушки, – кольцевые проточки на заглушках для локализации избытка припоя, – припой, уложенный в виде пасты. По совокупности существенных признаков последнее устройство наиболее близко к предлагаемому устройству и выбрано в качестве прототипа. 3. Сущность изобретения Предлагаемая заготовка стержня топливного сердечника керметного тепловыделяющего элемента ядерного реактора состоит из трубы, изготовленной из циркониевого сплава, засыпки порошков ядерного топлива и материала матрицы, двух цилиндрических заглушек с кольцевыми проточками для локализации избытка припоя, уложенного в виде пасты, причем заглушки установлены в трубе с гарантированным зазором, на цилиндрической поверхности каждой заглушки выполнены две кольцевые проточки на расстоянии 5-7 мм друг от друга, а внешние относительно засыпки проточки заполнены пастой. От прототипа это устройство отличается тем, что заглушки установлены в трубе с гарантированным зазором, на цилиндрической поверхности каждой заглушки выполнены две кольцевые проточки на расстоянии 5-7 мм друг от друга, а внешние относительно засыпки проточки заполнены пастой. Такое отличие обеспечивает повышение производительности при производстве стержней и уменьшает затраты на технологическое оборудование и оснастку вследствие возможности совмещения технологических позиций дегазации и герметизации и осуществления герметизации повышением температуры непосредственно по завершении операции дегазации. В уточнение этой конструкции предлагается заготовка, в которой заглушки выполнены из циркониевого сплава, а паста содержит смесь порошков меди и циркония в массовом соотношении (0,17-0,25):(0,83-0,75). Операция дегазации материалов в такой заготовке, включая разложение и удаление связующего материала пасты, завершается при максимальной температуре 800-850°С с выходом газов через гарантированный зазор между трубой и заглушками, а герметизация проводится повышением температуры до 1000°С. При этой температуре твердые компоненты пасты преобразуются в жидкую фазу эвтектического состава, которая под действием капиллярных сил и хорошей смачиваемости поверхностей вытягивается в зазор между трубой и заглушкой, что и обеспечивает герметизацию. Также в уточнение конструкции заготовки предлагается выполнение заглушек из стали и применение пасты, содержащей смесь порошков меди, циркония и железа в массовом соотношении (0,11-0,13):(0,78-0,74):(0,11-0,13). Возможность применения в такой конструкции стальных заглушек вместо циркониевых дает значительный экономический эффект (стоимость циркония на порядок выше стоимости стали). 4. Перечень фигур чертежей Фиг.1. – чертеж заготовки стержня топливного сердечника: 1 – труба из циркониевого сплава; 2 – засыпка порошков ядерного топлива и материала матрицы; 3 – заглушки; 4 – проточки для локализации избытка припоя; 5 – проточки, заполненные припоем в виде пасты. Фиг.2 – фотография шлифа паяного соединения: 1 – заглушка; 2 – труба; 3 – проточка, первоначально заполненная пастой; 4 – проточка для локализации избытка припоя; 5 – зона паяного соединения. 5. Сведения, подтверждающие возможность осуществления изобретения Возможность осуществления изобретения проиллюстрируем конкретным примером. На фиг.1 приведен чертеж заготовки, состоящей из циркониевой трубы 1, засыпки порошков ядерного топлива и материала матрицы 2, двух цилиндрических заглушек из циркония 3. На заглушках выполнены кольцевые проточки 4 для локализации избытка припоя и кольцевые проточки 5, заполненные припоем в виде пасты на поливинилацетатной связке, содержащей смесь порошков меди и циркония в массовом соотношении 0,22:0,78. Фиксация заглушек в трубе осуществляется, например, с помощью пуклевок в зонах проточек 4 (на чертеже не показаны). Для обеспечения гарантированного зазора между трубой и заглушками величиной, например, 100 мкм заглушки выполняют по номинальному диаметру на 200 мкм меньше номинального внутреннего диаметра трубы, причем допуск на диаметр заглушки выбирают неположительный, а на внутренний диаметр трубы – неотрицательный. На фиг.2 приведена фотография шлифа паяного соединения заглушки 1 с трубой 2. Из проточки 3, первоначально заполненной пастой, при температуре пайки жидкая фаза эвтектического состава 22 мас.% Cu – 78 мас.% Zr вытянулась в зазор между трубой и заглушкой и остановилась в проточке 4, где избыток припоя локализовался. Зона паяного соединения 5 в результате взаимной диффузии меди и циркония преобразуется в структуру без переходных границ, что определяет качественную герметизацию.
Формула изобретения
1. Заготовка стержня топливного сердечника керметного тепловыделяющего элемента ядерного реактора, состоящая из трубы, изготовленной из циркониевого сплава, засыпки порошков ядерного топлива и материала матрицы, двух цилиндрических заглушек с кольцевыми проточками для локализации избытка припоя, уложенного в виде пасты, отличающаяся тем, что заглушки установлены в трубе с гарантированным зазором, на цилиндрической поверхности каждой заглушки выполнены две кольцевые проточки на расстоянии 5-7 мм друг от друга, а внешние относительно засыпки проточки заполнены пастой. 2. Заготовка по п.1, отличающаяся тем, что заглушки выполнены из циркониевого сплава, а паста содержит смесь порошков меди и циркония в массовом соотношении (0,17-0,25):(0,83-0,75). 3. Заготовка по п.1, отличающаяся тем, что заглушки выполнены из стали, а паста содержит смесь порошков меди, циркония и железа в массовом соотношении (0,11-0,13):(0,78-0,74):(0,11-0,13).
РИСУНКИ
|
||||||||||||||||||||||||||