Патент на изобретение №2302327
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
(54) ЭКОНОМНОЛЕГИРОВАННЫЙ ЭЛЕКТРОД ДЛЯ СВАРКИ ХЛАДОСТОЙКИХ НИЗКОЛЕГИРОВАННЫХ СТАЛЕЙ
(57) Реферат:
Изобретение может быть использовано для сварки без предварительного подогрева конструкций из хладостойких низколегированных сталей с пределом текучести от 235 до 390 МПа, работающих при температурах до минус 60°С. Электрод состоит из низколегированного стержня с нанесенным на него покрытием, содержащим следующие компоненты, мас.%: мрамор 34-52, плавиковый шпат 9-25, кварцевый песок 6-15, двуокись титана 3-15, ферросилиций 3-15, ферромарганец 3-15, сурик железный до 5, жидкое стекло натриевое 23-28 (к массе сухой смеси). Электрод обладает хорошими сварочно-технологическими характеристиками, обеспечивает снижение склонности металла шва к пористости и его высокие механические характеристики. 3 табл.
Изобретение относится к области производства сварочных материалов и может быть использовано в различных областях промышленности для сварки хладостойких низколегированных сталей с пределом текучести от 235 до 390 МПа. Известны электроды, используемые для указанной цели в соответствующих отраслях промышленности типа УОНИ-13/45. Эти электроды не отвечают современным требованиям, предъявляемым классификационными обществами по пористости металла шва и недостаточно высокой ударной вязкости при отрицательных температурах. Наиболее близким к заявочному электроду по назначению и составу компонентов и взятым в качестве прототипа, является электрод марки УОНИ-13/45 типа Э40А («Электроды для дуговой сварки сталей и никелевых сплавов», И.А.Закс, изд. СПб: “WELCOME”, 1996 г., стр.336, 337), состоящий из стержня-проволоки марки Св-08А и электродного покрытия, содержащего в мас.%:
Основными недостатками этих электродов является недостаточная хладостойкость металла шва до минус 60°С, повышенная склонность их к образованию пор, а также низкие сварочно-технологические свойства. Техническим результатом изобретения является создание электрода для сварки низколегированных высокопрочных хладостойких сталей, работающих при температурах до минус 60°С, обеспечивающего в металле шва высокие механические характеристики и низкую склонность к пористости. Технический результат достигается тем, что электрод, состоящий из стержня-проволоки марки Св-08А и электродного покрытия, содержащего мрамор, плавиковый шпат, кварцевый песок, ферросилиций, ферромарганец и жидкое стекло натриевое, в электродном покрытии дополнительно содержит двуокись титана и сурик железный при следующем соотношении компонентов, мас.%:
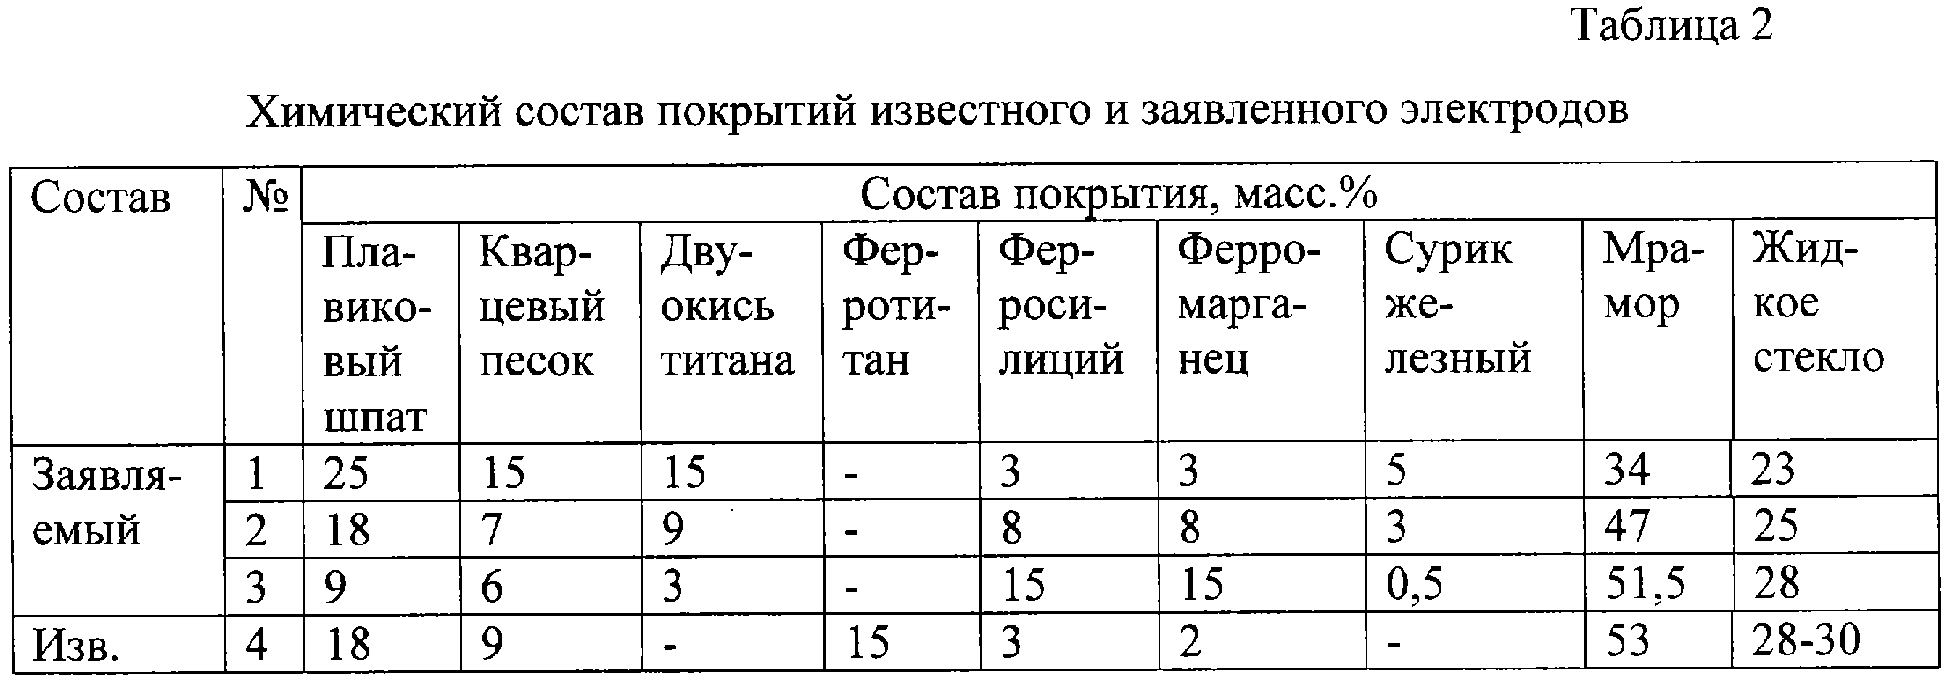
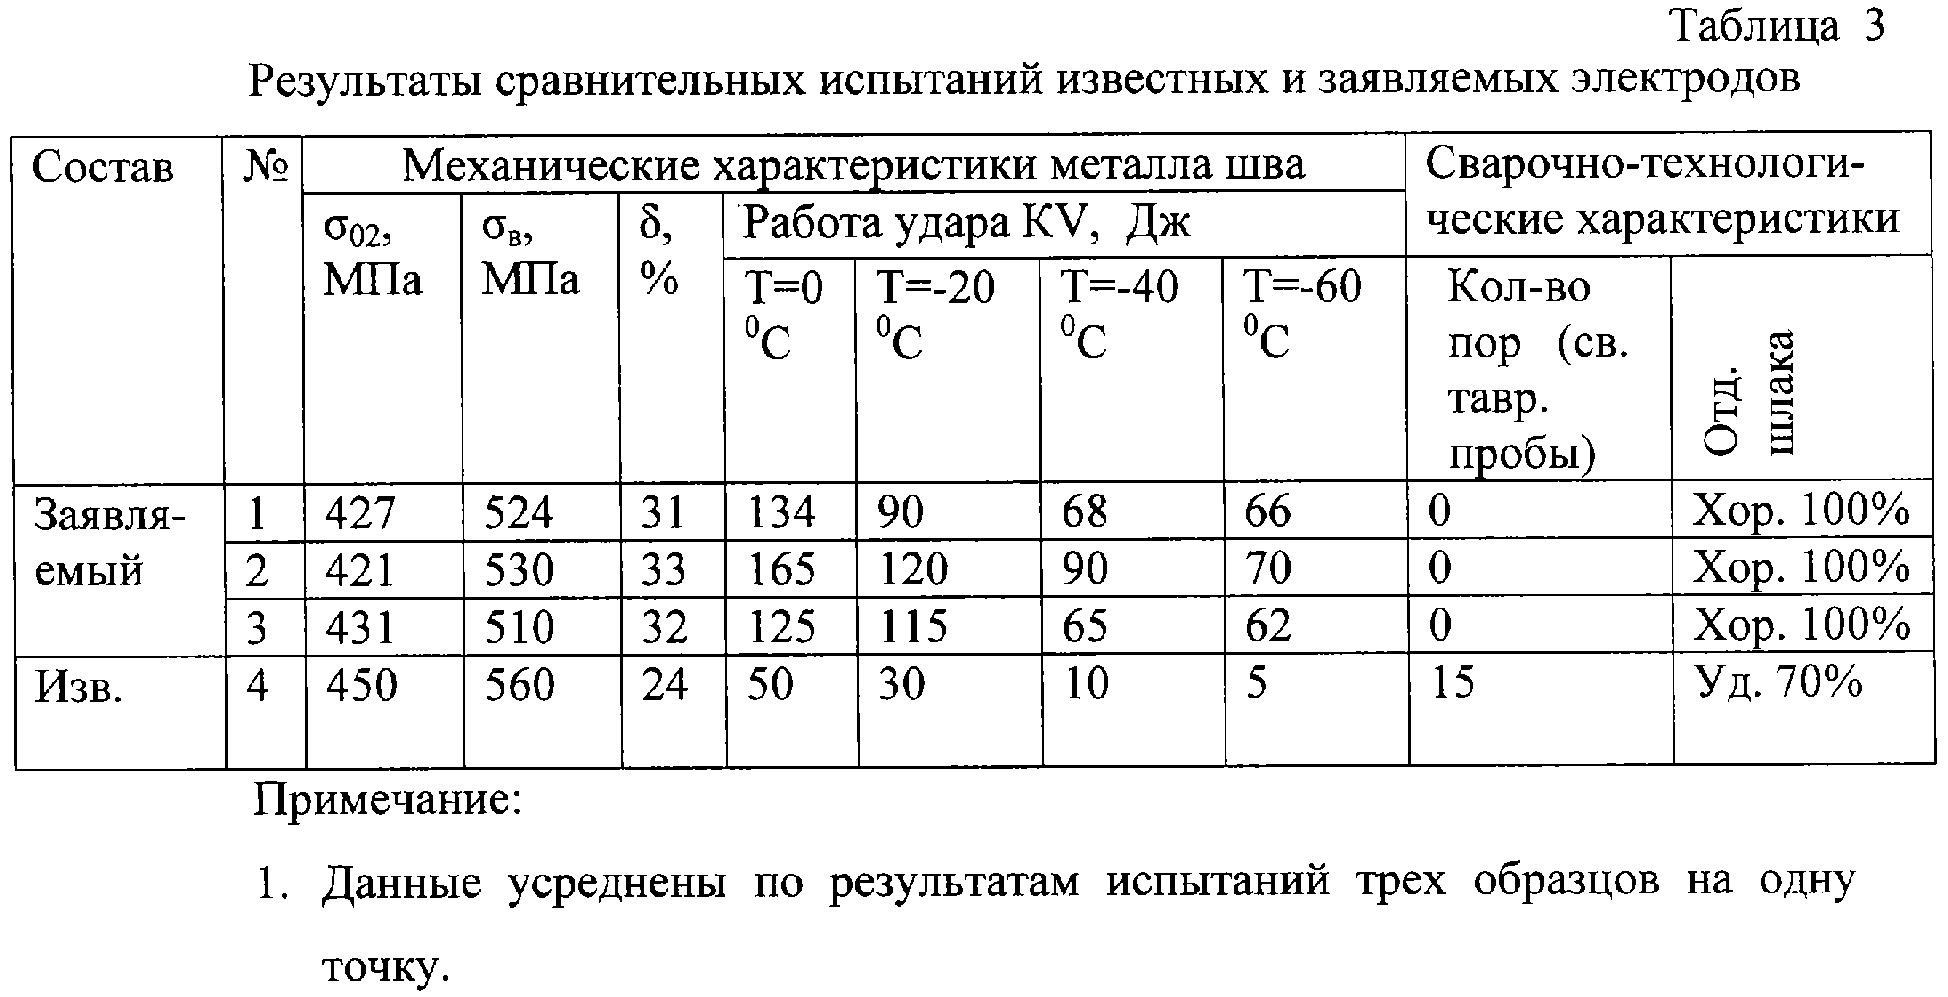
Повышение сварочно-технологических характеристик электродов и снижение склонности металла шва к пористости объясняется введением в покрытие сурика железного и двуокиси титана, которые совместно с композицией мрамор-плавиковый шпат-кварцевый песок позволяют получать благоприятное формирование металла шва, самопроизвольную отделимость шлаковой корки и низкое содержание диффузионного водорода. Введение в покрытие сурика железного приводит к уменьшению содержания диффузионного водорода в наплавленном металле и склонности к пористости. Увеличение содержания сурика железного в покрытии (более 5%) затрудняет производство сварки в положениях, отличных от нижнего, и приводит к окислению легирующих элементов. Введение в покрытие двуокиси титана в количестве 3-15% позволяет получить наряду с хорошими сварочно-технологическими свойствами и высокой стойкостью металла шва к порообразованию гарантированное содержание 0,015-0,02% титана в металле шва. Увеличение содержания в покрытии двуокиси титана более 15% приводит к повышению содержания в металле шва титана и, как следствие, снижению механических характеристик металла шва. Совместное влияние двуокиси титана и сурика железного позволяет получать металл шва с минимальным количеством дефектов и мелкозернистой перлитно-ферритной структурой, что позволяет обеспечить высокую ударную вязкость при температурах до минус 60°С. Был проведен комплекс лабораторных и опытно-промышленных работ по изготовлению, испытанию и практическому опробованию электродов для сварки высокопрочных хладостойких низколегированных сталей. Были выполнены слитки стали марки Св-08А с химическим составом, приведенным в таблице 1, из которых путем ковки с последующей прокаткой и волочением получены металлические стержни Электроды были изготовлены в опытном производстве на установке для производства покрытых электродов швейцарской фирмы «Эрликон». Опытные образцы электродов испытывались на хладостойких низколегированных сталях марки F40 и стали марки Ст3сп. Сварку производили на постоянном токе обратной полярности без предварительного подогрева. Режимы сварки были следующими: Iсв.=150-170А, Uд=22-24В, положение шва нижнее. Межпроходная температура составляла 80-120°С. Визуальный осмотр и радиографический контроль металла шва показал отсутствие недопустимых дефектов: трещин, непроваров, прожогов, крупных неметаллических включений. Из металла сварных швов, полученного электродами предлагаемого и известного составов, изготовлены и испытаны образцы для определения химического состава и механических свойств. Химический состав покрытий предлагаемого и известного сварочного электрода представлен в таблице 2. Данные сравнительных испытаний механических свойств металла шва представлены в таблице 3.
Результаты сравнительных испытаний показывают, что заявленный состав по сравнению с известным позволяет получить более высокие характеристики по хладостойкости металла шва. Кроме того, заявленный электрод обеспечивает более высокие сварочно-технологические характеристики электродов и отсутствие пористости в металле шва. Технико-экономический эффект от использования изобретения выразится в повышении надежности и долговечности конструкций за счет повышения хладостойкости металла шва и снижения пористости, а также снижения стоимости электродов в результате отсутствия в покрытии электродов дорогостоящего ферротитана.
Формула изобретения
Электрод для сварки хладостойких низколегированных сталей, включающий стержень из проволоки марки Св-08А и электродное покрытие, содержащее мрамор, плавиковый шпат, кварцевый песок, ферросилиций, ферромарганец и жидкое стекло натриевое, отличающийся тем, что электродное покрытие дополнительно содержит двуокись титана и сурик железный при следующем соотношении компонентов, мас.%:
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 4 мм.