Патент на изобретение №2281181
|
||||||||||||||||||||||||||
(54) ЗАКРЫТЫЙ ШТАМП ДЛЯ ГОРЯЧЕЙ ОБЪЕМНОЙ ШТАМПОВКИ С ЩЕЛЕВЫМИ КОМПЕНСАТОРАМИ
(57) Реферат:
Изобретение относится к горячей обработке металлов давлением, в частности к технологической оснастке, устанавливаемой в кузнечно-штамповочных цехах на кривошипные горячештамповочные прессы и паровоздушные молоты. Закрытый штамп содержит верхнюю и нижнюю половины и нижний выталкиватель. Нижняя половина имеет равномерно расположенные вокруг фигуры штампа компенсаторы в виде вертикальных щелей, на концах которых расположены отверстия. Выталкиватель может быть выполнен в виде толкающего керна. В результате обеспечивается упрощение конструкции штампа и возможность использования малоотходной штамповки на широко распространенном серийном оборудовании. 1 з.п. ф-лы, 2 ил.
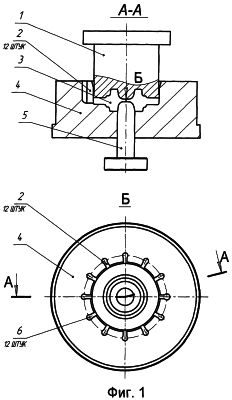
Изобретение относится к области горячей обработки металлов давлением в машиностроении, в частности к конструкции закрытых штампов в кузнечно-штамповочных цехах, устанавливаемых на кривошипные горячештамповочные пресса и паровоздушные молота. Известен закрытый штамп для объемной горячей штамповки с щелевыми компенсаторами, содержащий верхнюю и нижнюю половины, последняя из которых выполнена с равномерно расположенными вокруг фигуры штампа компенсаторами в виде щелей, и нижний выталкиватель. Обрезка компенсаторов производится при выталкивании поковки из фигуры штампа [1]. Недостатком данного штампа является то, что для применения его в производстве необходимо специальное оборудование с усилием нижнего выталкивателя, достаточным для обрезки компенсаторов. Технический результат, достигаемый предлагаемым техническим решением, заключается в упрощении конструкции штампа и в возможности использования малоотходной штамповки на широко распространенном серийном оборудовании. Указанный технический результат достигается тем, что в закрытом штампе при горячей объемной штамповке в качестве компенсаторов используются простые щели, расположенные вертикально на нижней половине штампа равномерно вокруг фигуры штампа. На фиг.1 изображен общий вид закрытого штампа с щелевыми компенсаторами и нижним выталкивателем. Закрытый штамп содержит верхнюю половину штампа 1, нижнюю половину штампа 4, выталкиватель 5 и вокруг фигуры 3, на нижней половине штампа 4, расположены вертикальные щелевые компенсаторы 2 с отверстиями 6 на концах. Компенсаторы 2 обеспечивают выход избытка металла. Отверстия 6 на концах компенсаторов 2 снимают внутренние напряжения в нижней половине штампа 4 и обеспечивают прочность штампа. Вертикальное расположение щелевых компенсаторов 2 обеспечивает свободное удаление штамповки из фигуры штампа. На фиг.2 изображен общий вид закрытого штампа по фиг.1, где нижний выталкиватель выполнен в виде толкающего керна 5. На торце толкающего керна 5 выполнена нижняя часть фигуры 3, что обеспечивает выталкивание штамповки из нижней половины штампа 4 по всей нижней поверхности штамповки без коробления. Штамп работает следующим образом. Верхняя половина штампа 1, приводимая в движение ползуном пресса или бабой молота, входит в нижнюю половину штампа 4, установленную на столе пресса или на нижней плите молота. Металл горячей заготовки, уложенной в фигуре 3 нижней половины штампа 4, заполняет фигуру штампа 3, а избыток металла выдавливается в компенсаторы 2. Поковка выталкивается из фигуры штампа нижним выталкивателем 5 фиг.1, или толкающим керном 5 фиг.2. Компенсаторы обрезаются одновременно с прошивкой отверстия на обрезном прессе. Использование заявляемого штампа фиг.1, в отличие от приведенного аналога [1], позволит получить закрытую малоотходную штамповку на широко распространенном серийном оборудовании и упростит конструкцию штампа. Применение толкающего керна 5 фиг.2 дает возможность штамповать в закрытом штампе поковки с тонкими элементами, типа ступиц, фланцев, дисков, без их коробления при выталкивании из фигуры штампа. Источник [1]. Авторское свидетельство СССР SU 123027 А1, кл. B 21 J 5/02 1960.
Формула изобретения
1. Закрытый штамп для объемной горячей штамповки с щелевыми компенсаторами, содержащий верхнюю и нижнюю половины, последняя из которых выполнена с равномерно расположенными вокруг фигуры штампа компенсаторами в виде щелей, и нижний выталкиватель, отличающийся тем, что щели выполнены вертикальными и с отверстиями, расположенными на их концах. 2. Штамп по п.1, отличающийся тем, что нижний выталкиватель выполнен в виде толкающего керна.
РИСУНКИ
|
||||||||||||||||||||||||||